VN
Trục cánh quạt bằng sắt dẻo cho tuabin gió hiện đại có thể nặng hơn 10 tấn. Nó được đúc, gia công và sau đó bắt vít vào một tòa tháp có thể cao hơn mặt đất ba trăm mét. Sau khi được lắp đặt, nó sẽ được tải và dỡ hàng triệu lần, ở nhiệt độ thấp tới âm 40 độ C và dự kiến sẽ duy trì cấu trúc vững chắc trong hai mươi năm hoặc hơn.
Sự kết hợp giữa các tiết diện nặng, khí hậu khắc nghiệt và dịch vụ chịu nhiều mệt mỏi là lý do tại sao vật đúc tuabin gió được chỉ định hầu như thường xuyên trong sắt dẻo ferritic EN-GJS-400-18U-LT giống như thép được chỉ định cho trục chính. Sắt dễ uốn mang lại cho nhà thiết kế sức mạnh và độ dẻo dai để tạo thành các hình dạng kết cấu lớn, đồng thời làm được điều đó với chi phí đúc và gia công mà các lựa chọn thép rèn hoặc chế tạo khác không thể sánh bằng.
Tại sao đúc gang dẻo chiếm ưu thế trong phần cứng tuabin gió
Trong sắt dễ uốn, than chì bên trong vi cấu trúc có dạng hình cầu chứ không phải dạng vảy. Những nốt sần đó làm gián đoạn ma trận kim loại dẻo ít hơn nhiều so với các mảnh than chì sắc nhọn của sắt xám, đó là lý do tại sao sắt dẻo mang lại độ giãn dài và độ bền va đập có thể đo được trong một phạm vi nhiệt độ rộng. Đối với các bộ phận của tuabin gió, kết quả thực tế là một loại vật liệu có thể chịu tải nặng, tồn tại ở vùng khí hậu lạnh và được đúc thành các cấu trúc lớn gần dạng lưới như trục, khung và vỏ.
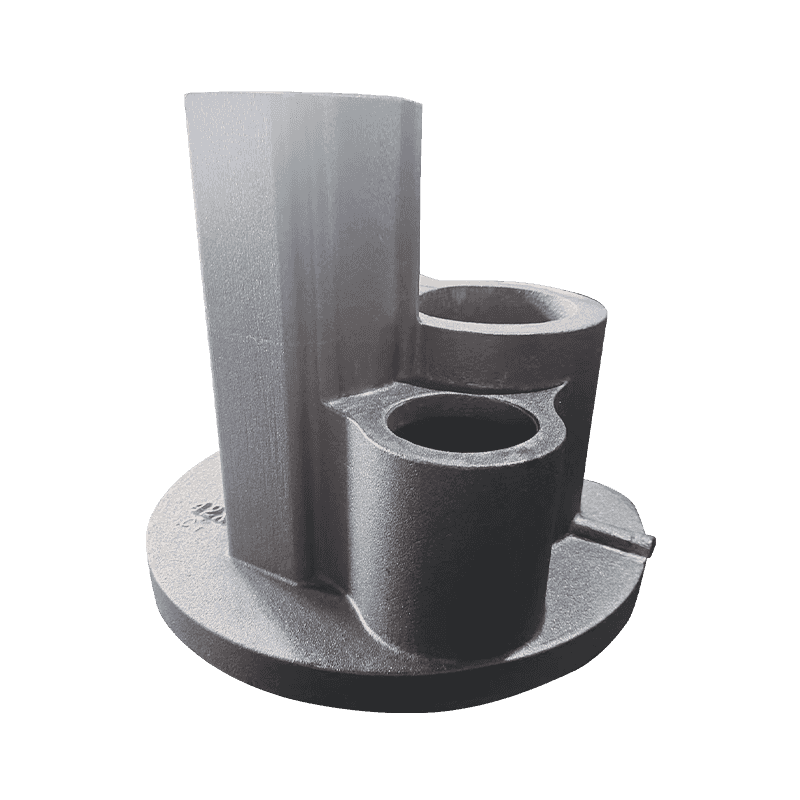
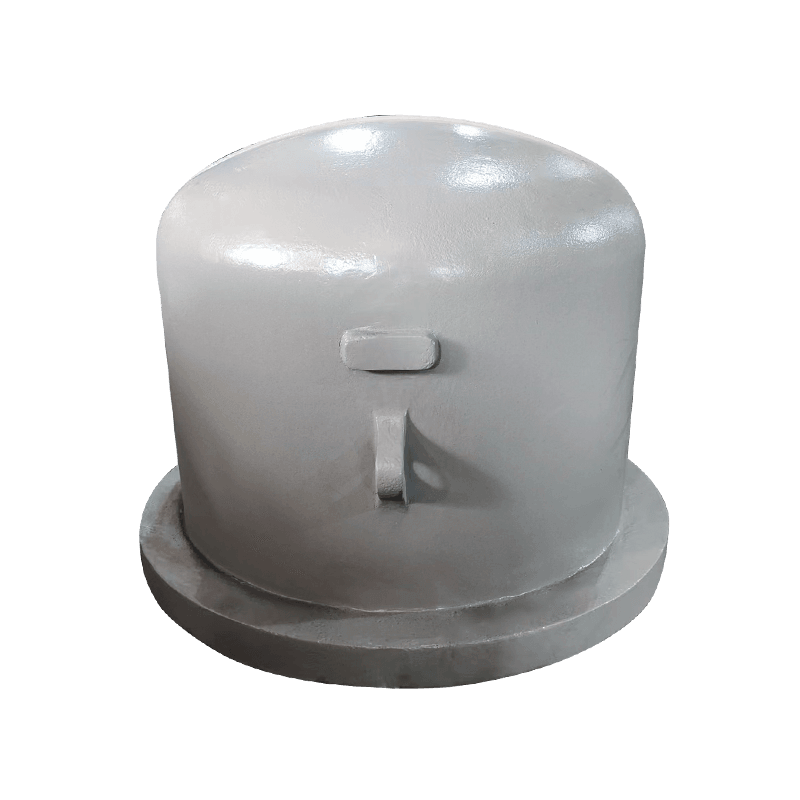
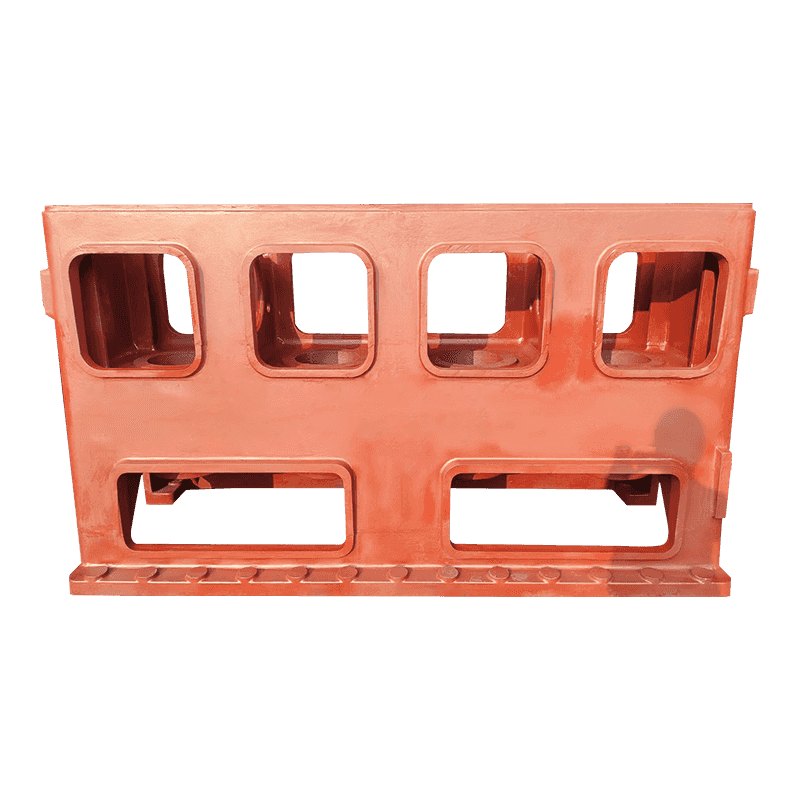
Các loại đúc tuabin gió chính được làm bằng sắt dẻo bao gồm:
- Trục rôto
- Vỏ ổ trục chính
- Khung giường và khung chính
- Vỏ hộp số
- Cánh tay mô-men xoắn
- Vỏ ổ đĩa Yaw và pitch
- Kẹp phanh và giá đỡ
Sắt xám rẻ hơn và dễ đúc hơn, nhưng than chì dạng vảy của nó làm cho nó trở nên giòn; nó được giới hạn ở các bộ phận chịu tải nhẹ như đối trọng, nắp và khay cáp. Thép đúc cung cấp các giá trị độ bền cao hơn trên giấy, nhưng nhiệt độ nóng chảy cao hơn, đúc đắt hơn, thời gian gia công dài hơn và xu hướng khuyết tật co ngót lớn hơn khiến nó trở thành ngoại lệ thay vì quy tắc cho các thành phần có tiết diện lớn này. Đó là lý do tại sao sắt dẻo, dòng vật liệu mà chúng tôi hy vọng sẽ minh bạch hơn trong Sắt dễ uốn là gì , chiếm vị trí trung tâm của mọi cuộc thảo luận về đúc tuabin gió.
EN-GJS-400-18U-LT: Cấp xác định danh mục
Hầu hết các thông số kỹ thuật của tuabin gió Châu Âu đều tham chiếu đến tiêu chuẩn EN 1563 và gọi EN-GJS-400-18U-LT, loại sắt dẻo ferritic ở nhiệt độ thấp trước đây được gọi là GGG 40.3. Mã cấp độ giải thích về vật liệu: độ bền kéo tối thiểu 400 MPa, độ giãn dài tối thiểu 18 phần trăm, U dành cho thử nghiệm va đập bắt buộc và LT dành cho độ bền ở nhiệt độ thấp.
Các yêu cầu tối thiểu điển hình cho loại này trong các ứng dụng tuabin gió được tóm tắt dưới đây.
| Tài sản | Yêu cầu tối thiểu | Điều kiện kiểm tra |
|---|---|---|
| Độ bền kéo Rm | 400 MPa | Mẫu thử đúc riêng |
| Cường độ chứng minh 0,2% Rp0,2 | 240 MPa | Mẫu thử đúc riêng |
| Độ giãn dài A | 18% | Mẫu thử đúc riêng |
| Sức mạnh tác động KV | Trung bình 12 J, 9 J đơn | Ở -20°C, khía chữ V |
| Tùy chọn nhiệt độ thấp | trung bình 10 J | Ở -40 °C, được thêm vào bởi nhiều OEM |
Yêu cầu quan trọng là ma trận ferritic. Ferrite là pha mềm, dẻo của gang; khi nó bao quanh các nốt than chì, vết nứt đang phát triển phải liên tục bắt đầu lại đường đi của nó thay vì chạy qua ngọc trai cứng. Chữ U trong ký hiệu có nghĩa là giá trị va đập phải được chứng minh chứ không phải giả định, vì vậy xưởng đúc phải kiểm soát cấu trúc vi mô được đúc hoặc ủ một cách cẩn thận. Đối với các địa điểm lắp đặt phía bắc, OEM tuabin thường bổ sung thử nghiệm va đập ở -40 °C, mức độ sần tối thiểu cao hơn hoặc cả hai. Nếu một xưởng đúc không thể đảm bảo những giá trị đó trong phần trung tâm nặng hai tấn thì vật đúc đã không đạt tiêu chuẩn kỹ thuật trước khi nó rời khỏi xưởng.
Cuộc sống mệt mỏi chi phối thiết kế
Đúc tuabin gió được thiết kế dựa trên độ mỏi hơn là độ bền tĩnh. Phạm vi ứng suất trong trục hoặc khung giường có thể quay vòng mười triệu lần trở lên, do đó, bất kỳ khuyết tật thể tích nào cũng có khả năng trở thành hạt nhân vết nứt. EN-GJS-400-18U-LT, với ma trận ferritic, cung cấp khả năng chịu vết nứt để xử lý nhiệm vụ đó. Nhưng chỉ điểm số thôi thì chưa đủ. Độ nhạy của mặt cắt là rủi ro tiềm ẩn: một bức tường trong một trung tâm dày 100 mm nguội đi với tốc độ hoàn toàn khác so với một đường gân mỏng bên cạnh nó. Than chì thô hơn, số lượng nốt sần thấp hơn và cacbua dư có thể xuất hiện cục bộ và kéo theo chúng là độ bền và khả năng chống mỏi thấp hơn.
Thiết kế tốt sẽ giúp ích. Giữ độ dày mặt cắt đồng đều nhất có thể, trộn các phần nặng vào các gân với sự chuyển tiếp dần dần và làm tròn mọi góc vào lại, vì sự tập trung ứng suất là nơi bắt đầu các vết nứt mỏi.
Kiểm soát quá trình trong xưởng đúc
Các khuôn đúc tuabin gió bằng sắt dẻo cỡ lớn không phải do may mắn tạo ra. Mỗi bước của quá trình đúc phải được kỷ luật:
- Tạo nốt. Magiê được thêm vào nấu chảy để biến than chì thành các nốt sần; tính nhất quán của phương pháp xử lý này quyết định liệu bộ phận đó có đạt được mức độ nốt sần 90% hay ít hơn hay không.
- Tiêm chủng. Việc cấy lặp đi lặp lại với chế phẩm gốc ferrosilicon làm tăng số lượng nốt sần và ngăn chặn cacbua tự do ở các cạnh mỏng.
- Đổ. Bộ lọc và tốc độ rót được kiểm soát sẽ ngăn chặn cặn và các sản phẩm tái oxy hóa đi vào các đường dẫn tải quan trọng.
- Cho ăn. Thiết kế ống nâng phải được xác nhận dựa trên mô phỏng quá trình hóa rắn để các điểm nóng biệt lập không bị co lại trong quá trình làm mát.
- Xử lý nhiệt. Quá trình ủ ferrit hóa hòa tan cacbua và đồng nhất hóa nền, khôi phục các giá trị độ giãn dài và độ va đập theo yêu cầu của thông số kỹ thuật.
Các xưởng đúc có quy trình xử lý nhiệt được ghi lại và khả năng mô phỏng quá trình làm đầy và hóa rắn có lợi thế quyết định trong loại sản phẩm này.
Một vật đúc bằng gang dẻo lớn được phân loại tại thời điểm nó đông đặc. Không có mức độ gia công nào sẽ sửa được một cấu trúc vi mô không phát triển đúng cách.
Những gì người mua có trách nhiệm chỉ định
Do đó, đối với người mua, cuộc thảo luận về đúc tuabin gió bằng sắt dẻo là cuộc thảo luận về các yêu cầu. Một thông số kỹ thuật nghiêm túc phải bao gồm ít nhất:
- Cấp vật liệu và tiêu chuẩn: EN-GJS-400-18U-LT đến EN 1563 ở Châu Âu hoặc ASTM A536 Cấp 65-45-12 với điều khoản tác động ở nhiệt độ thấp đã được thống nhất cho các dự án ở Bắc Mỹ.
- Chấp nhận cấu trúc vi mô: độ kết hạt tối thiểu, phạm vi kích thước than chì và hàm lượng ngọc trai tối đa trong nền.
- Kiểm tra vị trí và tần số mẫu: các mẫu đúc riêng biệt và các mẫu đúc sẵn và số lượng thử nghiệm Charpy được yêu cầu cho mỗi lần nấu chảy.
- Kiểm tra không phá hủy: mức độ kiểm tra siêu âm, giới hạn chấp nhận và kiểm tra hạt từ tính của các bề mặt quan trọng được gia công.
- Chính sách sửa chữa: những khiếm khuyết nhỏ nào có thể được sửa chữa, theo quy trình nào và cách thức kiểm tra lại các khu vực đã sửa chữa.
- Tài liệu: Chứng chỉ vật liệu EN 10204 3.1, biểu đồ xử lý nhiệt và báo cáo NDT.
Khả năng đúc quyết định tính toàn vẹn của đúc
Bước từ đúc gang dẻo nhỏ đến quy mô tuabin gió không phải là tuyến tính. Các mặt cắt nặng đòi hỏi kinh nghiệm trong việc gắp, cho ăn, cấy ghép, xử lý nhiệt, xử lý cần cẩu và thử nghiệm không phá hủy mà chỉ những người vận hành đúc mặt cắt lớn mới tích lũy được. Do đó, nhà cung cấp OEM hoặc nhà cung cấp cấp một tuabin không chỉ đánh giá hóa chất mà còn đánh giá toàn bộ sàn sản xuất của xưởng đúc.
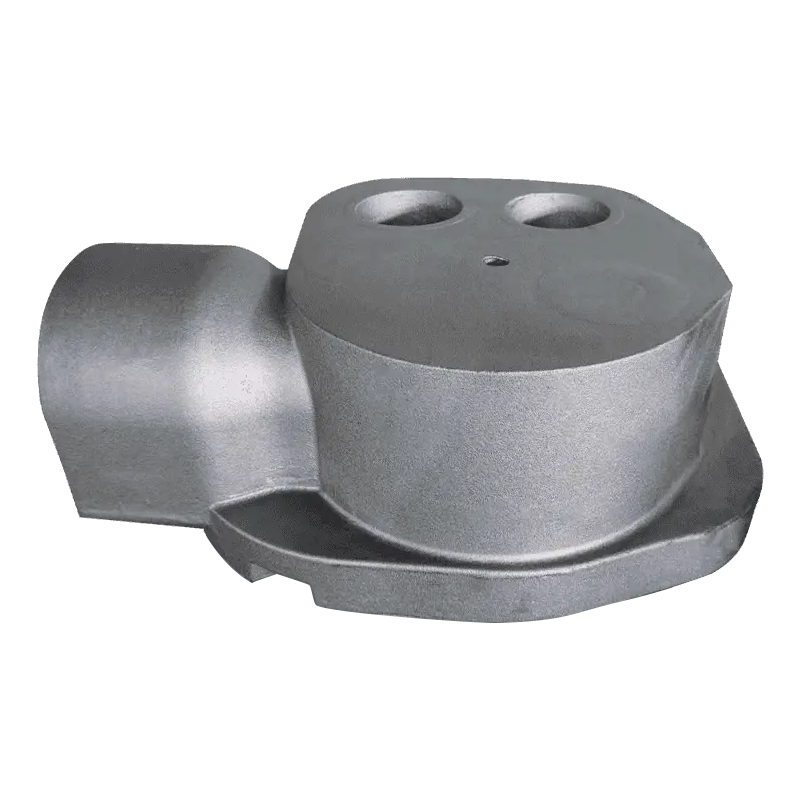
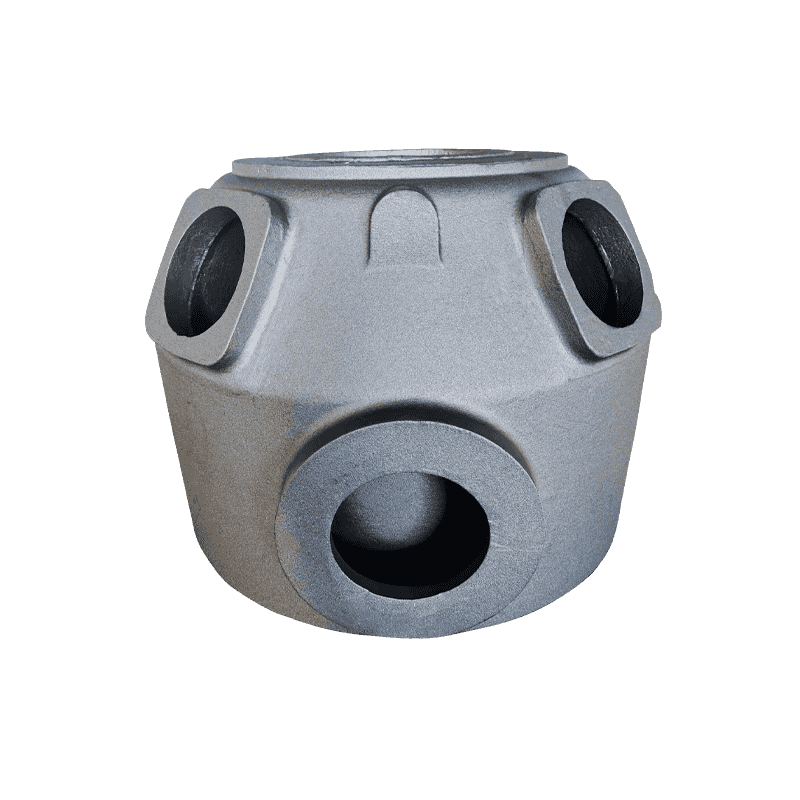
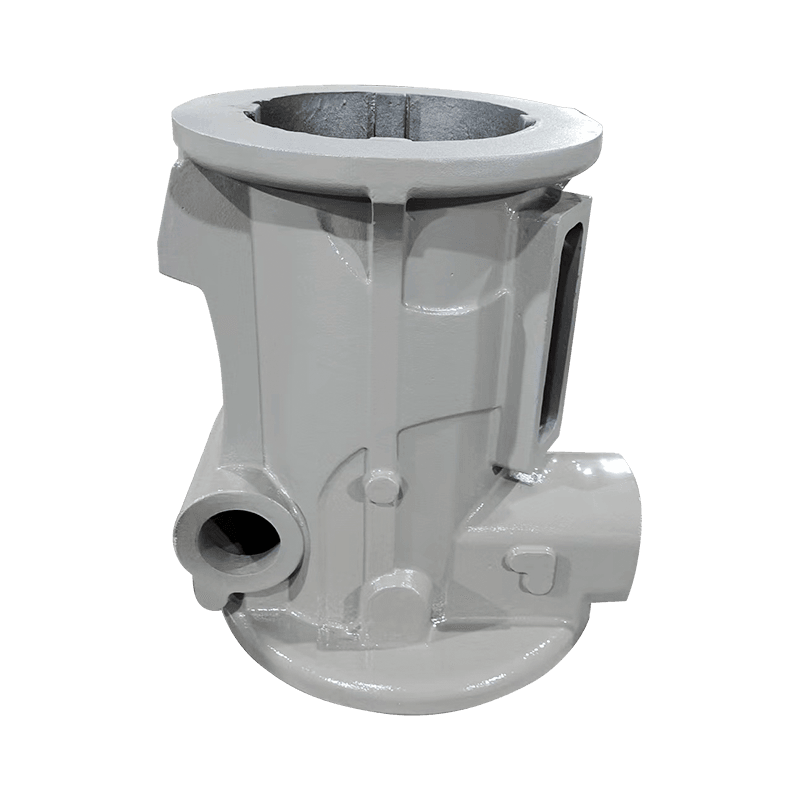
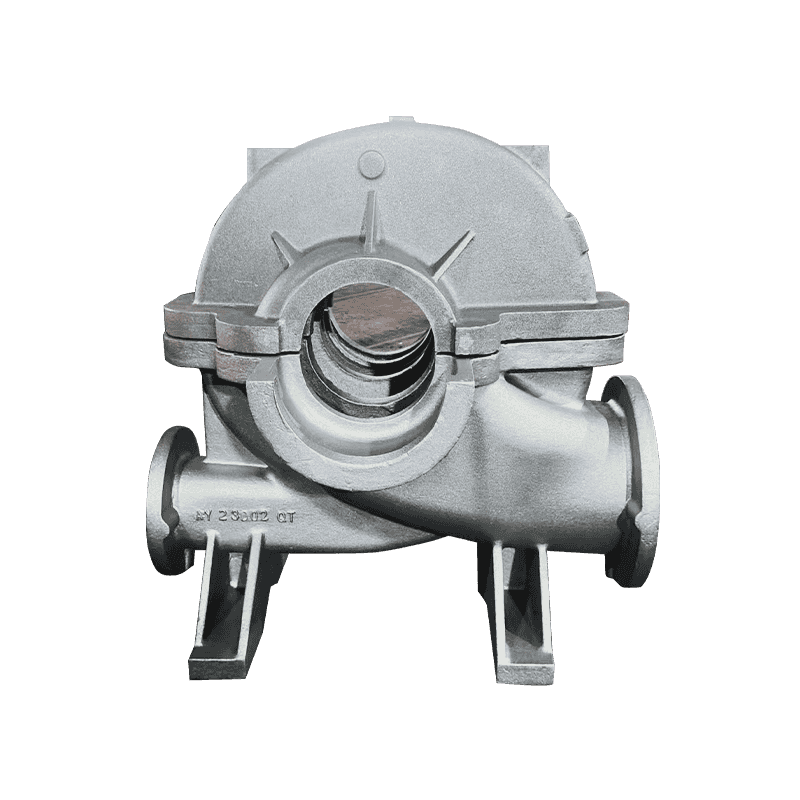
Haian Aoyu Machinery Manufacturing, một nhà máy đúc gang xám và dẻo của Trung Quốc với công suất đúc 20.000 tấn hàng năm, xưởng rộng 30.000 mét vuông và xuất khẩu sang Đan Mạch, Đức, Ý, Tây Ban Nha và Hoa Kỳ, là một ví dụ thực tế. Hoạt động sản xuất hàng ngày của nó bao gồm các vật đúc kết cấu nặng, thân chịu áp lực và các cụm lõi phức tạp, tất cả đều có chung nguyên tắc luyện kim và kích thước theo yêu cầu của các bộ phận tuabin gió.
Đế và cột máy là những cấu trúc lớn, cứng chắc có tính chất dạng nốt được kiểm soát và độ xốp không bị xốp là yếu tố quyết định, chính xác như trong khung bệ tuabin.
Thân bơm và thân van phải giữ áp suất bên trong trong nhiều thập kỷ, điều này tạo ra cùng một cấu trúc vi mô dày đặc mà vỏ hộp số yêu cầu.
Thân máy nén và xi lanh là các cụm lõi phức tạp trong đó độ chính xác về kích thước và luyện kim lặp đi lặp lại là điều cần thiết, giống như yêu cầu của một trung tâm tuabin gió.
Tóm lại, vật đúc bằng gang dẻo cho tuabin gió không phải là vật liệu xa lạ. Chúng là xương sống kỹ thuật đã được chứng minh của các tuabin hiện đại. Điều tạo nên sự khác biệt của một nhà cung cấp đáng tin cậy là liệu xưởng đúc có thực sự kiểm soát được cấu trúc vi mô ở các phần nặng hay không, chứng minh điều đó bằng thử nghiệm tác động ở nhiệt độ thấp và truyền đạt một cách trung thực về kết quả NDT. Chỉ định lớp. Cố định nhiệt độ thử nghiệm. Kiểm toán quá trình. Quá trình đúc sẽ lặng lẽ đưa cánh quạt vượt qua hai mươi năm giông bão mùa đông.