VN
Sự thật phũ phàng về cacbua trong vật đúc sắt dẻo
Sau bốn lỗ trong quá trình sản xuất, mũi khoan bắt đầu bốc khói. Giấy chứng nhận vật liệu ghi là sắt dẻo, loại 80-55-06. Kiểm tra độ cứng tại chỗ gần lối đi có lõi cho kết quả là 312 HBW, cao hơn nhiều so với thông số kỹ thuật. Những con chip này ngắn, có sạn và màu xám thay vì những lọn tóc sạch sẽ. Bộ phận này tuân thủ kích thước nhưng sẽ khó gia công và có rủi ro khi chịu tải. Nguyên nhân gần như chắc chắn là do cacbua.
Cacbua trong vật đúc gang dẻo hiếm khi xuất hiện trong quá trình kiểm tra đầu vào. Chúng ẩn sau độ cứng trung bình chấp nhận được và bề mặt sạch sẽ. Chúng có thể nhìn thấy được khi dụng cụ bị mòn trong vài phút, ren bị đứt hoặc thử nghiệm áp suất không thành công. Hiểu những gì tạo ra chúng và cách các xưởng đúc ngăn chặn chúng là cách trực tiếp nhất để tránh phải trả giá cho cùng một vấn đề hai lần: một lần trong quá trình đúc, một lần trong gia công và bảo hành.
Sự khác biệt thực tế giữa vật đúc bằng gang dẻo đáng tin cậy và vật đúc rắc rối thường không nằm ở độ cứng trung bình. Đó là sự thiếu vắng các pha cứng, giòn ở chính xác các vùng phải được gia công và chịu tải.
Cacbua là gì và tại sao chúng xuất hiện
Trong một kiên cố hóa chính xác sắt dẻo cấu trúc, carbon kết tủa dưới dạng than chì hình cầu trong quá trình hóa rắn eutectic. Những nốt than chì đó mang lại cho sắt độ dẻo, khả năng giảm chấn và khả năng gia công. Sự biến đổi phụ thuộc vào thời gian và điều kiện tạo mầm.
Khi tốc độ làm nguội cục bộ quá nhanh hoặc khi thành phần nóng chảy trôi ra khỏi vùng ổn định than chì, cacbon kết hợp trực tiếp với sắt để tạo thành xi măngit (Fe3C). Nếu xi măng tạo thành một mạng lưới kết nối, cấu trúc này được gọi là cacbua ledeburitic. Chính pha này tạo nên độ cứng cho sắt trắng, nhưng ở sắt dẻo, đó là một khiếm khuyết chứ không phải một đặc điểm thiết kế.
Nghiên cứu về quá trình đông đặc của sắt dạng nốt chỉ ra các nguyên nhân tương tự:
- Làm mát nhanh ở các phần mỏng. Thành xi lanh, sườn bơm và các cạnh dẫn hướng đông cứng nhanh hơn các phần trùm nặng, khiến than chì có rất ít thời gian để phát triển.
- Lượng carbon tương đương thấp. Giá trị CE dưới khoảng 4,3 sẽ thúc đẩy quá trình hóa rắn theo hướng hình thành cacbua.
- Các yếu tố ổn định cacbua. Crom, mangan, molypden, vanadi và boron thúc đẩy quá trình tạo xi măng ngay cả ở mức độ vừa phải, thường xâm nhập qua phế liệu thép không được giám sát.
- Tiêm chủng mờ dần. Việc tiêm chủng cung cấp các vị trí tạo mầm mà than chì cần. Quá ít chế phẩm hoặc trì hoãn quá lâu trước khi đổ sẽ làm tan chảy mà không có những vị trí đó.
- Điều kiện nhiệt cục bộ. Các vùng đóng băng cuối cùng của vật đúc là nơi tập trung các cacbua lớn.
"Các cacbua là bộ nhớ của vật đúc về lịch sử làm mát của chính nó. Câu hỏi đặt ra là liệu bạn đọc bộ nhớ đó trước khi gia công hay sau khi gia công bị lỗi."
Thông tin. Cacbua không tự động là nguyên nhân bị loại bỏ. Một số thông số kỹ thuật công nghiệp cho phép tới 3% cacbua theo diện tích trong các vùng phi chức năng được xác định. Vấn đề là liệu dung sai có được ghi chép và thống nhất hay không hay được phát hiện một cách tình cờ.
Cacbua làm gì với gia công và tuổi thọ
Nguyên tắc đầu tiên của các bài toán cacbua: chúng có tính địa phương. Một điểm lạnh duy nhất trong một khoang khuôn có thể tạo ra vùng cacbua trong khi phần còn lại của vật đúc vẫn còn nguyên vẹn. Các mẫu kéo trung bình có thể vượt qua và vật đúc vẫn có thể phá hủy dao cắt hoặc vết nứt khi sử dụng.
Gia công thường là nơi vấn đề xuất hiện đầu tiên. Xi măng cứng hơn nhiều so với nền ngọc trai hoặc ferritic, vì vậy dụng cụ cắt đi qua vùng cacbua sẽ chịu tác động mạnh. Tuổi thọ của dụng cụ giảm xuống, việc kiểm soát kích thước trở nên không ổn định và vết rách hoàn thiện. Trong quá trình khoan, sự khác biệt giữa mẻ tốt và mẻ xấu có thể thấy rõ trong vài lỗ đầu tiên.
Về mặt hiệu suất, cacbua loại bỏ khả năng biến dạng dẻo của vật liệu. Vật đúc có mạng lưới cacbua rõ rệt hoạt động giống như sắt trắng: cứng hơn nhưng giòn. Độ giãn dài có thể giảm xuống dưới 3%, năng lượng va chạm giảm mạnh và bộ phận này trở nên nhạy cảm với các vết khía và nồng độ ứng suất. Điều đó quan trọng đối với thân máy bơm dưới áp suất, vỏ máy nén trong chu kỳ nhiệt và cấu trúc máy công cụ phải giữ thẳng hàng.
| Tài sản | Sắt dẻo thông thường | Với mạng cacbua |
|---|---|---|
| Độ cứng (HBW) | 170 - 250 | 300 - 500 bản địa hóa |
| Độ giãn dài (%) | 6 - 18 | Dưới 3 |
| Độ bền va đập (J) | 8 - 25 | Dưới 5 |
| Khả năng gia công | Tốt với dụng cụ tiêu chuẩn | Nghèo; mòn và sứt mẻ nhanh chóng |
| Hành vi thất bại | Biến dạng dẻo có cảnh báo rõ ràng | Gãy xương giòn mà không có cảnh báo đáng kể |
Nguy hiểm. Trong bộ phận chịu áp lực, vùng cacbua ở góc bên trong đóng vai trò là chất khởi đầu vết nứt. Khi áp lực được tác dụng, vùng cứng không thể chịu được sức căng và hư hỏng chuyển từ rò rỉ trước khi vỡ sang gãy đột ngột.
Kiểm soát quy trình giúp loại bỏ cacbua
Kiểm soát cacbua phụ thuộc vào bốn biến số: hóa học, tiêm chủng, tốc độ làm mát và xử lý nhiệt. Các xưởng đúc mạnh nhất quản lý cả bốn hệ thống như một hệ thống chứ không phải dưới dạng các trạm kiểm soát riêng biệt.
Hóa học và carbon tương đương
Đối với sắt dẻo kỹ thuật thông thường, lượng cacbon tương đương thường nằm trong khoảng từ 4,3 đến 4,6%, với silicon nằm trong khoảng từ 2,2 đến 2,8%. Giới hạn dưới là rất quan trọng: dưới CE eutectic, chất tan chảy trở nên dễ bị kết tủa cacbua hơn bất kể chất lượng cấy.
Tiêm chủng muộn và đáng tin cậy
Cấy thêm các vị trí tạo mầm cho than chì. Việc cấy muộn, được thực hiện trong dòng rót hoặc khi chuyển bằng muôi, sẽ cho số lượng hạt nhân cao nhất khi kim loại đi vào khuôn. Khoảng thời gian giữa quá trình cấy và rót cũng quan trọng bằng lượng chất cấy; sự tiêm chủng bị phai màu là nguyên nhân hàng đầu gây ra sự không nhất quán giữa các lô.
Tốc độ làm mát và thiết kế mặt cắt
Người thiết kế khuôn đúc và xưởng đúc nên xem xét các phần mỏng, các phần chuyển tiếp sắc nét và các đoạn có lõi trước khi cắt mẫu. Các thành phần máy nén thành mỏng là một ví dụ điển hình: kênh làm mát, vách hẹp và vùng ren tạo ra nhiều vị trí với tốc độ làm mát cục bộ cao. Các xưởng đúc thường xuyên sản xuất các bộ phận như vậy sẽ điều chỉnh các điều kiện cổng, nhiệt độ rót và khuôn để duy trì trong phạm vi ổn định của than chì.
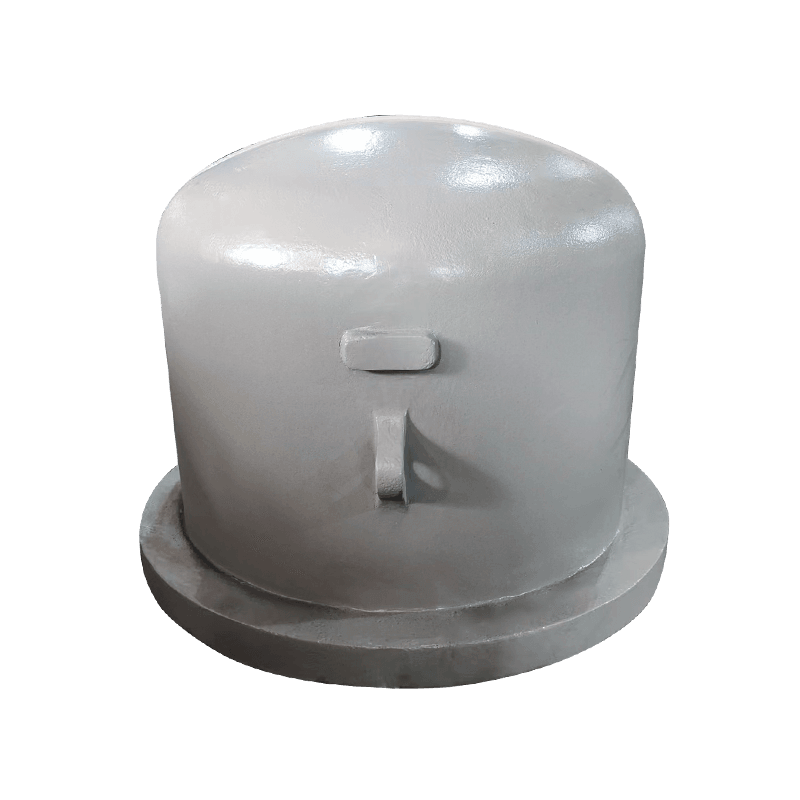
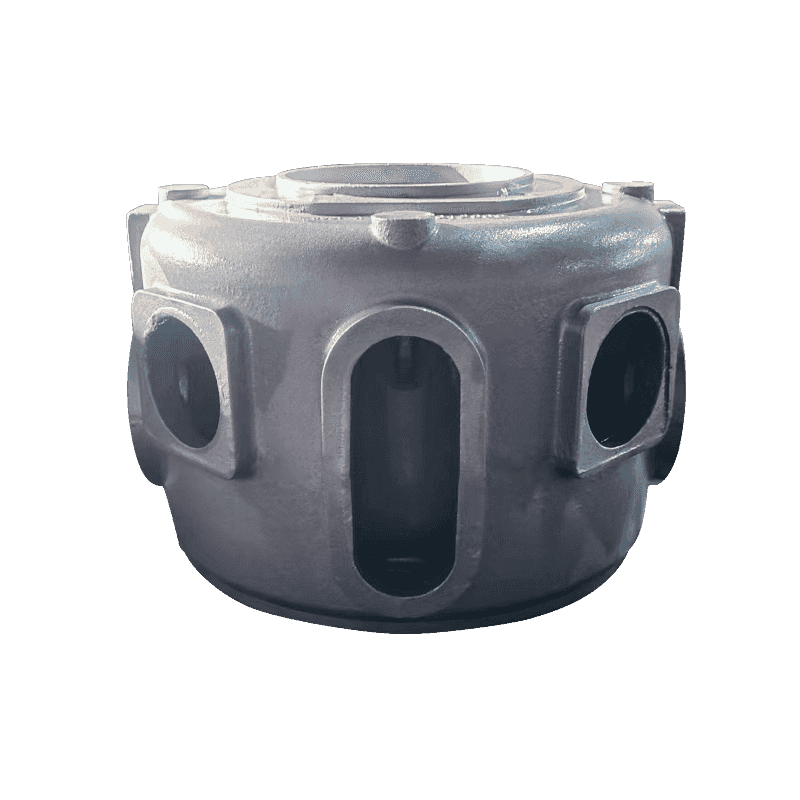
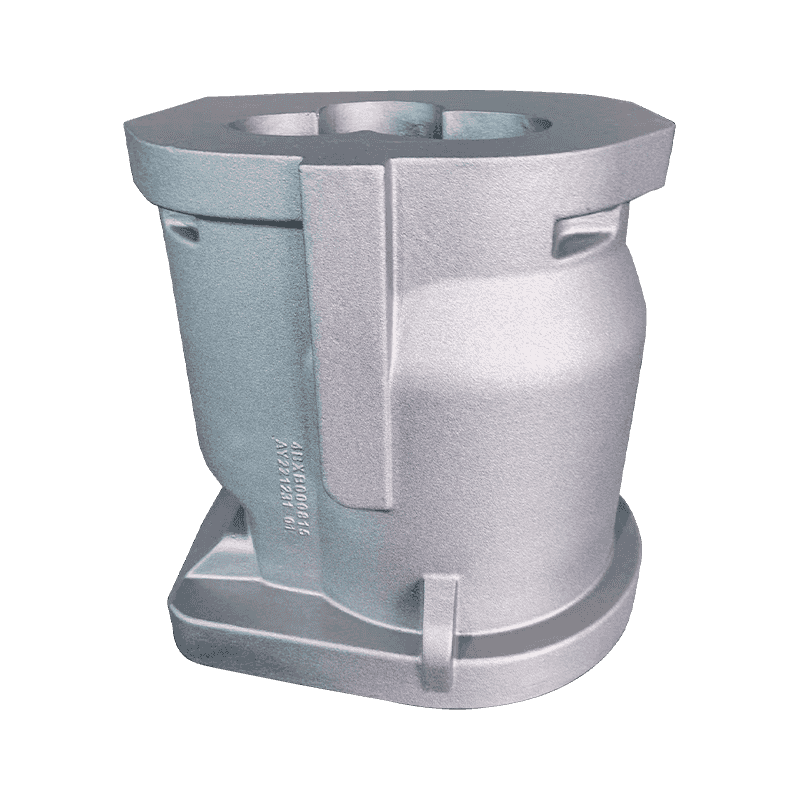
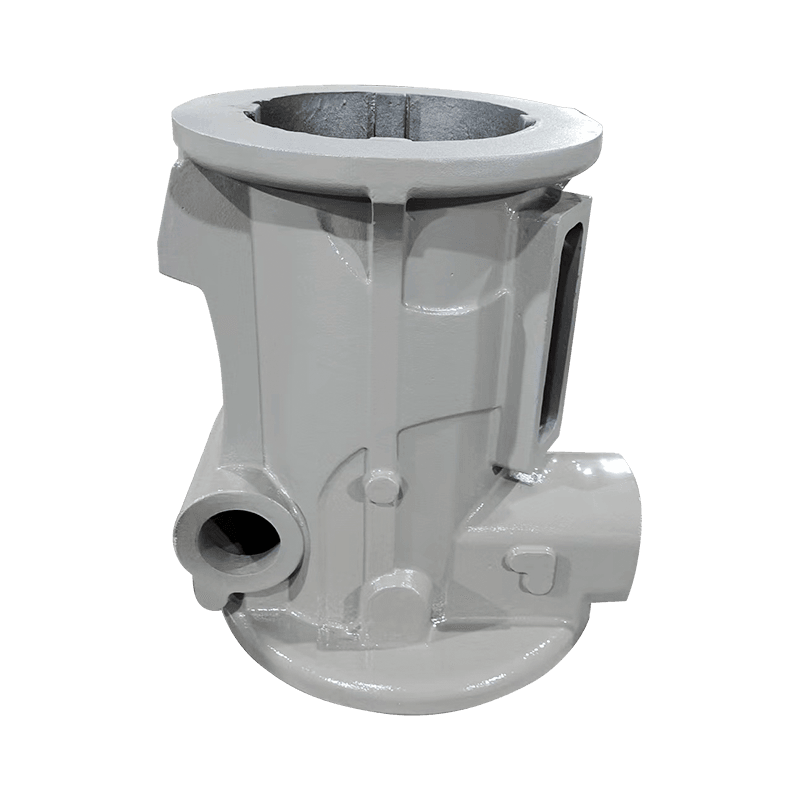
 Xi lanh máy nén HT250 đúc bằng cát nhựa Xi lanh chịu áp lực này dựa trên khuôn đúc cát nhựa và gang nhựa HT250 có độ bền cao. Thành mỏng và các kênh làm mát của nó tạo ra các vùng dễ bị cacbit, khiến cho các rủi ro ở khu vực chuyển tiếp được thảo luận ở đây có liên quan trực tiếp. Xem sản phẩm →
Khi một phần mỏng tiếp giáp với một phần nặng, thời gian hóa rắn thay đổi đột ngột và vùng chuyển tiếp đó là nơi các cacbua thích xuất hiện. Đánh giá mẫu, bán kính chuyển tiếp và làm mát khuôn có kiểm soát sẽ tránh được sự cố thay vì khắc phục nó sau này.
Xử lý nhiệt là một bước khắc phục
Nếu cacbua đã được hình thành, quá trình ủ ferrit hóa sẽ hòa tan chúng. Giữ vật đúc ở nhiệt độ khoảng 900 độ C trong một đến ba giờ, sau đó làm nguội từ từ, cho phép xi măng bị phân hủy và cacbon kết tủa dưới dạng than chì. Xử lý nhiệt các vật đúc máy công cụ tuân theo cùng một logic: đưa ma trận đến độ cứng quy định và loại bỏ các pha không ổn định. Xử lý nhiệt tốn thời gian và năng lượng nên các xưởng đúc coi đây là một bước khắc phục chứ không phải là bước thay thế cho việc kiểm soát quy trình.
Vật đúc máy công cụ, với tiết diện nặng và thời gian làm nguội dài, ít tiếp xúc với cacbua thành mỏng nhưng vẫn cần chu trình ủ xác định để mang lại cấu trúc đồng nhất, ổn định.
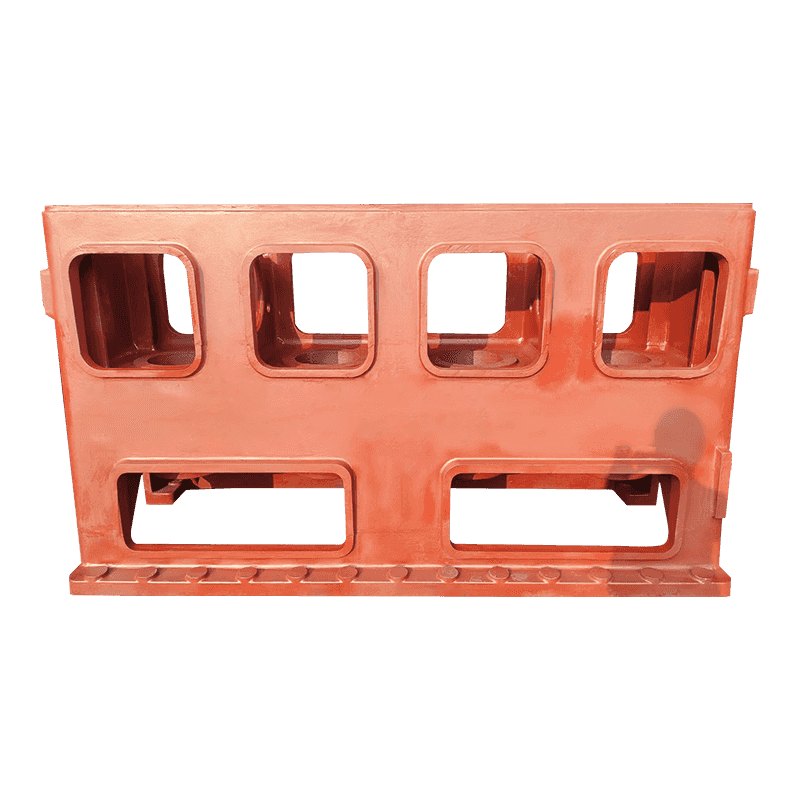
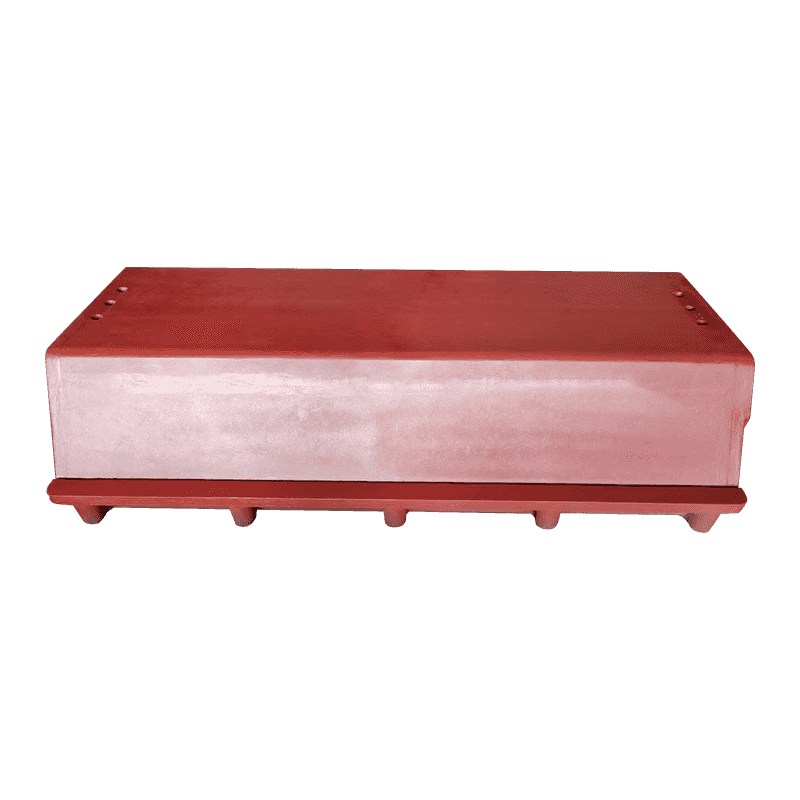
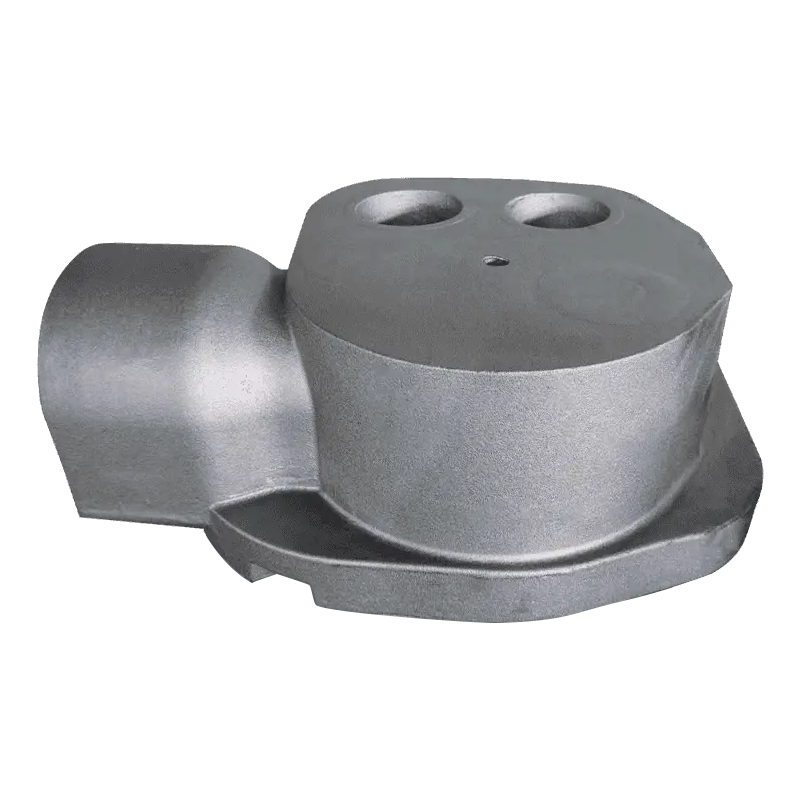
 Đế máy ổn định để hỗ trợ máy công cụ Đóng vai trò là nền tảng cấu trúc của máy công cụ, đế này mang lại độ cứng và khả năng chống rung. Văn bản xung quanh nhấn mạnh rằng vật đúc có tiết diện nặng vẫn cần một chu trình ủ xác định để có cấu trúc đồng nhất, nhất quán. Xem sản phẩm →
Thành công. Một xưởng đúc tuân thủ các giới hạn hóa học chặt chẽ, tiêm chủng muộn và chu trình ủ xác định có thể sản xuất ra sắt dẻo được gia công giống hệt nhau từ mẻ này sang mẻ khác. Tính nhất quán đó có giá trị hơn số tiền tiết kiệm được từ cách kết hợp phí rẻ hơn.
Những gì cần xác minh trước khi bạn đặt hàng
Cacbua là kết quả của quá trình chứ không phải là sự kiện ngẫu nhiên. Một số câu hỏi nhắm mục tiêu phân biệt một xưởng sản xuất kiểm soát quy trình của nó với một xưởng đúc hy vọng điều tốt nhất. Việc kiểm tra này mất ít thời gian và tránh xảy ra các vấn đề về cacbua sau khi bắt đầu gia công.
- Xem lại chứng chỉ hóa học đầy đủ. Hầu hết các chứng chỉ đều liệt kê carbon và silicon. Hỏi thêm về giới hạn crom, mangan, molypden và vanadi. Nhà cung cấp không báo cáo những điều này có thể không giám sát chúng.
- Hỏi cách tiêm chủng được áp dụng. Việc cấy theo dòng hoặc bằng muôi ở giai đoạn mới nhất là một tín hiệu mạnh mẽ cho thấy quá trình tạo mầm được thực hiện nghiêm túc.
- Xác định nền và xử lý nhiệt. Nêu rõ vật đúc được phân phối dưới dạng đúc, chuẩn hóa hay ủ và cấu trúc vi mô nào được mong đợi ở các vùng quan trọng.
- Yêu cầu bản đồ độ cứng ở bài viết đầu tiên. Kiểm tra độ cứng ở các phần mỏng và gần các lỗ gia công, không chỉ trên thanh thử đúc riêng. Khoảng cách giữa độ cứng của thanh thử và độ cứng cục bộ là nơi cacbua ẩn náu.
- Viết ra sự chấp nhận cacbua cho mỗi vùng. Nếu bản vẽ không thể chịu được cacbua ở một khu vực cụ thể, hãy nói như vậy. Nếu số lượng nhỏ được chấp nhận ở nơi khác, hãy nói điều đó.
Đúc máy bơm và van là một trường hợp điển hình mà cuộc trò chuyện này có kết quả. Thân máy bơm phải kín áp, được gia công trên nhiều mặt và đáng tin cậy dưới nhiệt độ thay đổi. Cuộc thảo luận về cacbua chuyển nhanh chóng từ "bất kỳ điều gì được phép" sang "chính xác là chúng được phép ở đâu".
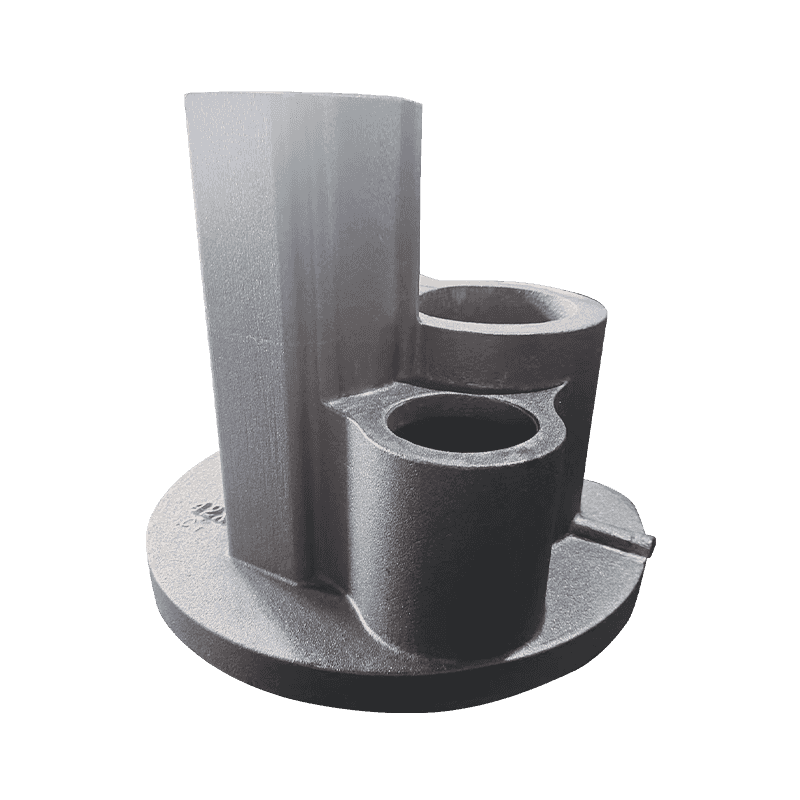
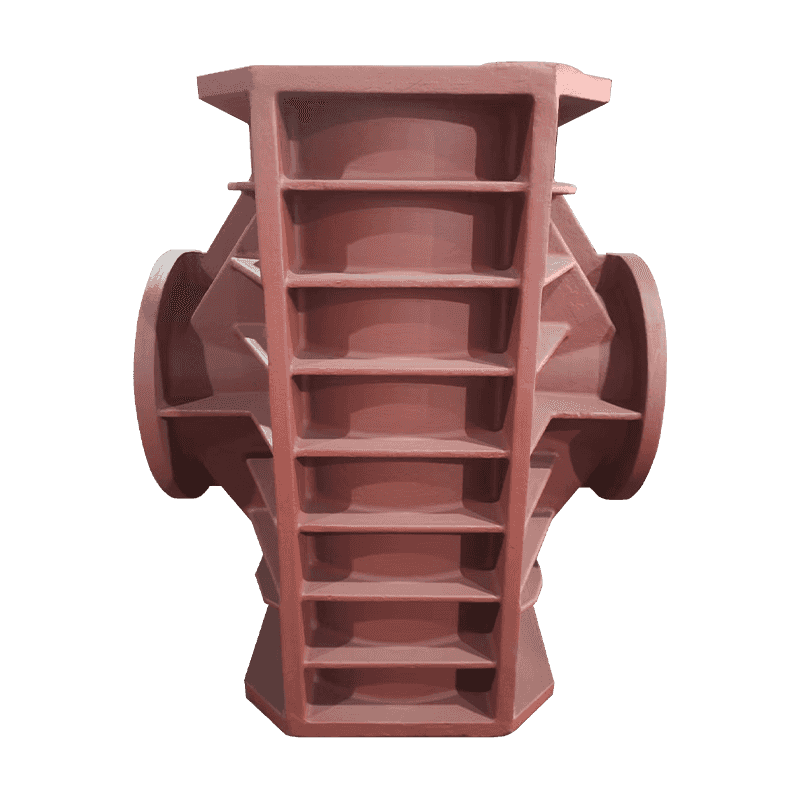
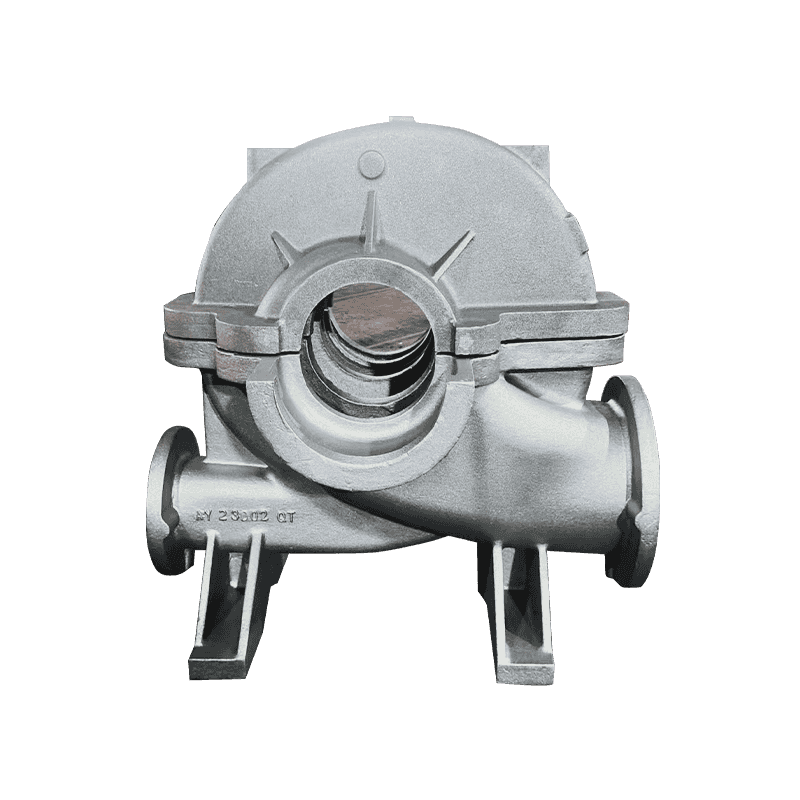
 Thân bơm đúc với kết cấu kín áp Thân bơm và van này dẫn hướng dòng chất lỏng và hỗ trợ van bằng các kênh tích hợp. Nhiều mặt được gia công và các yêu cầu về độ kín áp suất của nó phù hợp với cuộc thảo luận về vị trí cacbua, khiến nó trở thành mục quan trọng cần xem xét. Xem sản phẩm →
Trước khi yêu cầu báo giá, hãy xem lại danh mục đầu tư hiện có của nhà cung cấp. Một xưởng đúc đã sản xuất được hình dạng tương tự sẽ có lợi thế có thể đo lường được; bạn có thể kiểm tra phạm vi sản phẩm và đánh giá xem vật đúc trong quá trình sản xuất có phù hợp với các bộ phận bạn cần hay không.
Cảnh báo. Một báo giá thấp hơn đáng kể so với mức trung bình của thị trường xứng đáng có thêm câu hỏi chứ không phải ít hơn. Sự khác biệt giữa điện tích được kiểm soát và điện tích giá rẻ thường thấy rõ ở lượng các nguyên tố ổn định cacbua đi vào lò nung.
Bài học rút ra: Có thể quản lý cacbua nhưng chỉ khi bạn yêu cầu
Sự hình thành cacbua trong vật đúc gang dẻo là có thể dự đoán được. Nó tuân theo tốc độ làm mát cục bộ, thành phần và điều kiện tạo mầm và có thể được kiểm soát thông qua thiết kế quy trình có chủ ý. Chi phí phòng ngừa rất khiêm tốn: giới hạn hóa học kỷ luật, tiêm chủng kịp thời và bước xử lý nhiệt khi cần thiết. Chi phí phát hiện cacbua muộn rất cao: gia công bị loại bỏ, kiểm tra áp suất không thành công, máy ngừng hoạt động và giao hàng bị tranh chấp.
Thời điểm tốt nhất để xử lý cacbua là trước khi cắt mẫu và ký đơn đặt hàng. Thời điểm tốt thứ hai là ngay bây giờ, khi bạn vẫn kiểm soát được thông số kỹ thuật, kế hoạch xác minh và cuộc trò chuyện với nhà cung cấp của mình.