VN
Sự khác biệt về cấu trúc vi mô giải thích hầu hết mọi thứ
Sắt xám và sắt dẻo có chung thành phần hóa học cơ bản: sắt, cacbon và silicon, với một lượng nhỏ mangan, lưu huỳnh và phốt pho. Sự khác biệt quyết định là cacbon rắn lại như thế nào khi kim loại nguội đi trong khuôn.
Trong sắt xám, cacbon kết tủa dưới dạng than chì dạng vảy. Những vảy đó tạo thành một mạng lưới được kết nối bên trong kim loại, tạo nên bề mặt gãy màu xám đặc trưng của sắt xám. Các vảy cũng hoạt động như các vết khía bên trong làm hạn chế độ bền kéo và khiến kim loại gần như không có độ giãn dài. Trong sắt dẻo, quá trình xử lý magie buộc than chì tạo thành các nốt hình cầu thay vì dạng vảy. Việc loại bỏ các đầu vảy sắc nhọn sẽ loại bỏ các điểm tập trung ứng suất và kim loại có khả năng biến dạng dẻo trước khi bị gãy.
Sự thay đổi duy nhất về hình dạng than chì này tạo ra gần như mọi sự khác biệt thực tế giữa hai vật liệu đúc. Nó cũng giải thích tại sao các xưởng đúc coi chúng như những dây chuyền sản xuất riêng biệt: sắt dẻo đòi hỏi phải kiểm soát quy trình chặt chẽ hơn và sự khác biệt đó được phản ánh qua giá cả.
Năm con số quan trọng nhất
Khi bản vẽ được gửi đến để xem xét, các kỹ sư sẽ so sánh sắt xám và sắt dẻo bằng cách sử dụng một bộ đặc tính cơ học nhỏ gọn. Các giá trị dưới đây đại diện cho hai cấp kỹ thuật phổ biến.
| Tài sản | Sắt xám, ASTM A48 Class 30 | Sắt dễ uốn, ASTM A536 65-45-12 |
|---|---|---|
| Độ bền kéo | 30.000 psi (207 MPa) | 65.000 psi (450 MPa) |
| Sức mạnh năng suất | Không được xác định | 45.000 psi (310 MPa) |
| Độ giãn dài khi đứt | Ít hơn 1% | 12% |
| Công suất năng lượng tác động | Khoảng 2 ft-lb | 7 đến 15 ft-lb |
| Giảm rung tương đối | Tuyệt vời | Trung bình |
| Độ dẫn nhiệt tương đối | Cao hơn | Hạ xuống |
| Đánh giá khả năng gia công | Cấp trên | Tốt |
Chú ý đường cường độ chảy của sắt xám. Đó không phải là một thiếu sót. Các vết nứt của sắt xám khi bị căng trước khi biến dạng dẻo nên không có điểm chảy xác định. Điều đó có thể chấp nhận được ở một bộ phận có hệ số an toàn cao và hạn chế nghiêm trọng ở bộ phận phải chịu được va đập, chu trình áp suất hoặc tải trọng uốn.
Độ dẫn nhiệt tuân theo logic tương tự. Mạng lưới than chì của sắt xám dẫn nhiệt dễ dàng hơn cấu trúc dạng nốt của sắt dẻo, điều này quan trọng trong các bộ phận chạy nóng, chẳng hạn như trống phanh, ống lót xi lanh và một số bộ phận máy nén. Sắt dễ uốn từ bỏ một chút hiệu suất nhiệt để đổi lấy độ bền và độ dẻo dai.
Khi sắt xám là câu trả lời đúng
Than chì vảy của sắt xám thực hiện được hai công việc mà sắt dẻo không thể sánh được. Đầu tiên, nó làm giảm độ rung. Khi vật liệu nhận được năng lượng cơ học, các mảnh than chì sẽ tiêu tán nó thông qua biến dạng vi mô, đó là lý do tại sao sắt xám vẫn là lựa chọn cổ điển cho các đế, cột máy công cụ và các cấu trúc quan trọng về độ cứng khác, nơi rung động ảnh hưởng trực tiếp đến chất lượng bề mặt và tuổi thọ của dụng cụ.
Thứ hai, sắt xám hoạt động rất tốt. Các mảnh than chì đóng vai trò là chất phá vỡ phoi trong quá trình cắt, giảm mài mòn dụng cụ và cải thiện độ hoàn thiện trên bề mặt gia công. Đối với các bộ phận có đường dẫn lõi phức tạp - thân máy bơm, vỏ máy nén, đường dẫn dầu - lợi thế về khả năng gia công đó thể hiện trực tiếp trong chi phí cho mỗi sản phẩm hoàn thiện.
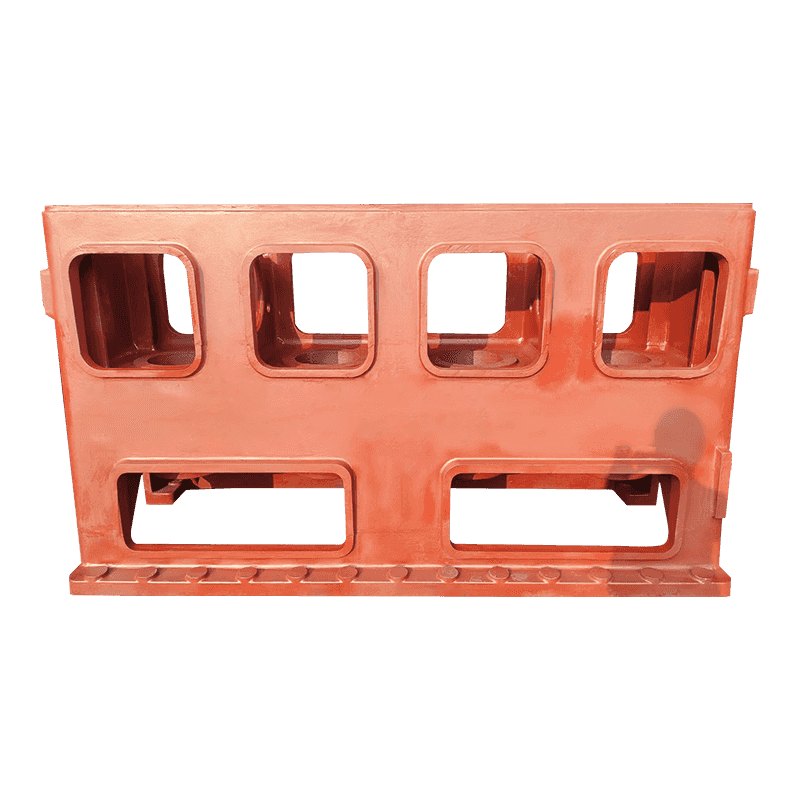
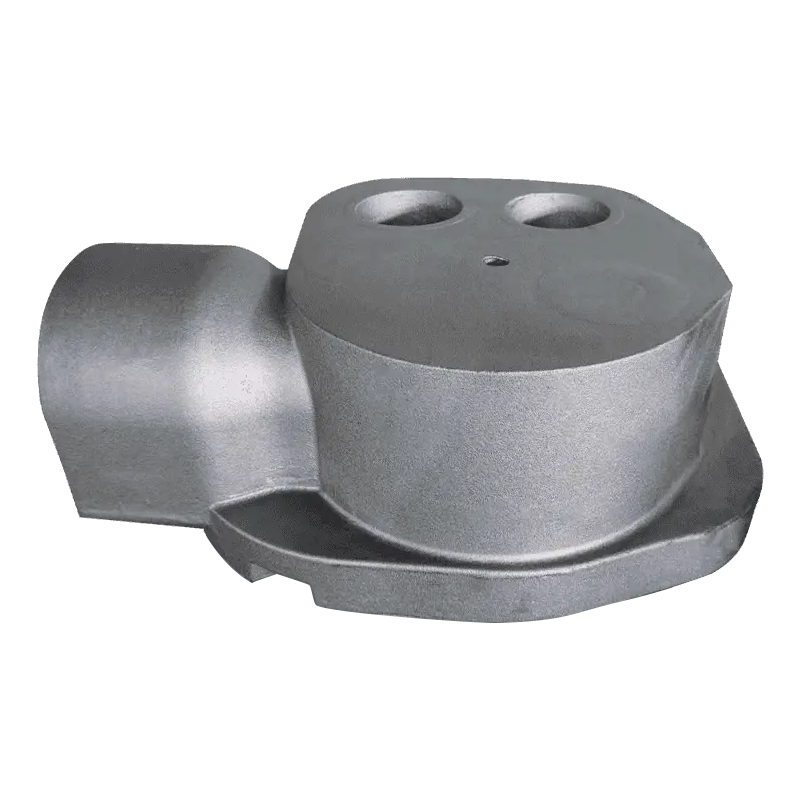
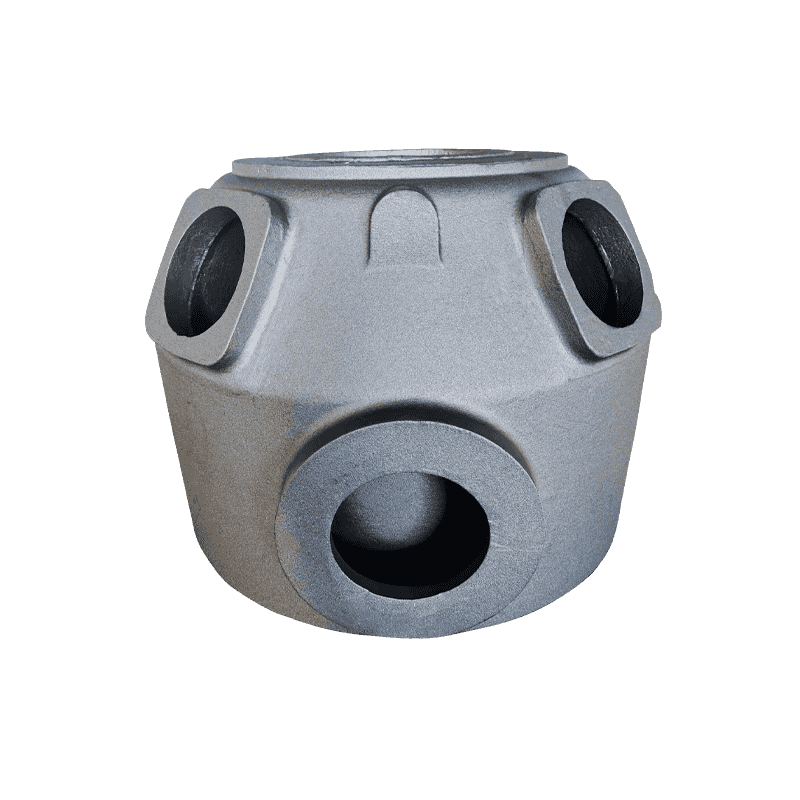
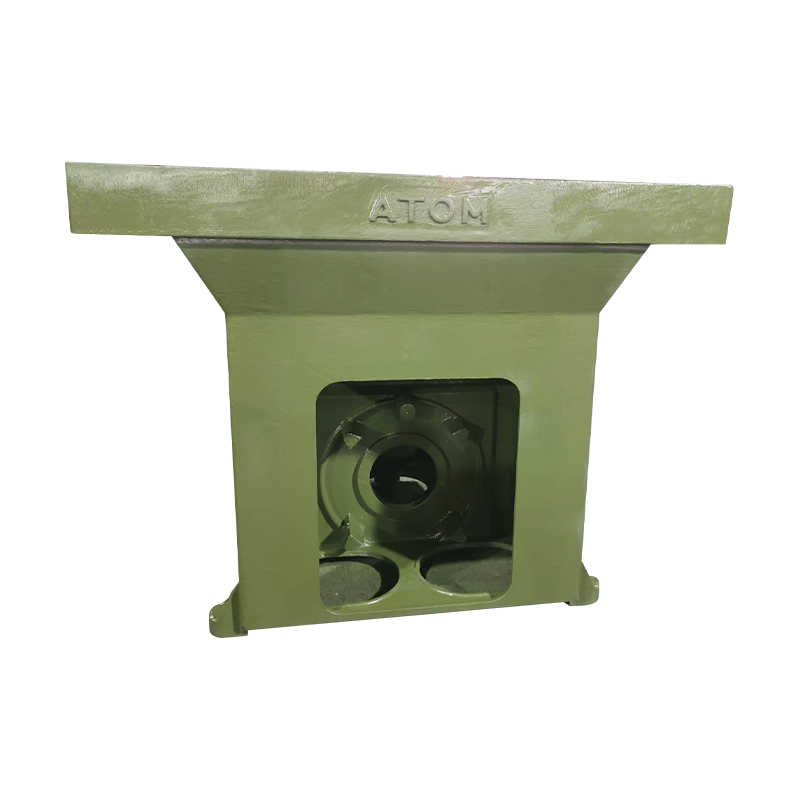 Đúc cơ sở máy công cụ chính xác để hỗ trợ ổn định Đế đúc của máy công cụ này hỗ trợ và định vị các bộ phận trục chính, bệ máy và bàn làm việc, góp phần tạo nên độ cứng và độ ổn định kích thước của máy. Khả năng gia công và đặc tính giảm rung của nó có liên quan khi tải trọng tĩnh và nhiệt độ vừa phải chiếm ưu thế trong các ứng dụng. Xem sản phẩm →
Chiến thắng thiết kế: Khi tải trọng chủ yếu là tĩnh, nhiệt độ sử dụng ở mức vừa phải và ưu tiên kiểm soát độ rung, sắt xám thường mang lại tổng chi phí thấp nhất. Giữ hệ số an toàn ở mức cao và việc không có điểm năng suất xác định hiếm khi là một vấn đề thực tế.
Khi sắt dẻo bảo vệ thiết kế
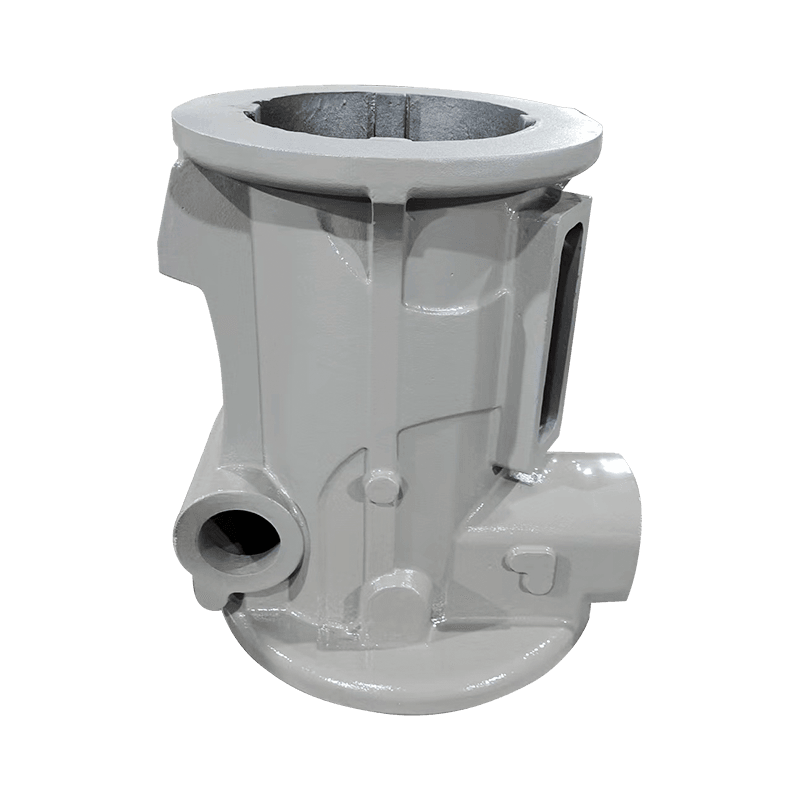
Chuyển đổi loại tải và câu trả lời sẽ lật. Nếu vật đúc phải hấp thụ va đập, giữ áp suất hoặc chịu được sự mỏi ở chu kỳ cao, thì sắt dẻo mang lại thứ mà về mặt cấu trúc sắt xám không thể: biến dạng trước khi gãy. Một cacte máy nén là một ví dụ điển hình. Nó hỗ trợ trục khuỷu và chống lại các lực xen kẽ từ các thanh kết nối. Trong cacte bằng sắt xám, sự gián đoạn trong quá trình đúc có thể biến thành vết nứt lan rộng nhanh chóng vì các đầu vảy tập trung ứng suất. Trong sắt dẻo, ứng suất phân bổ xung quanh mỗi nốt sần và vết nứt phải hoạt động nhiều hơn để phát triển.
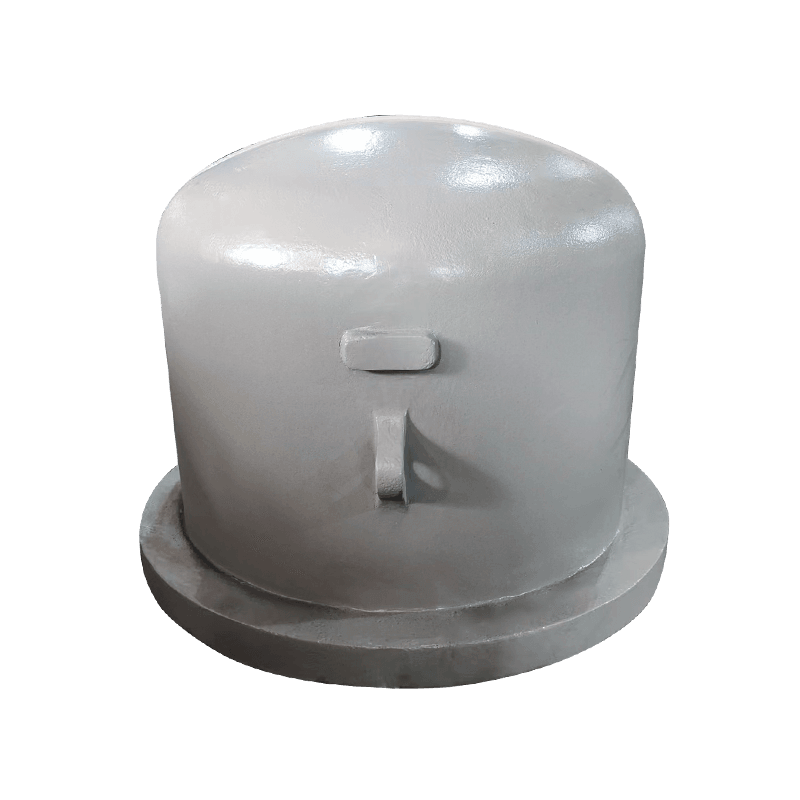
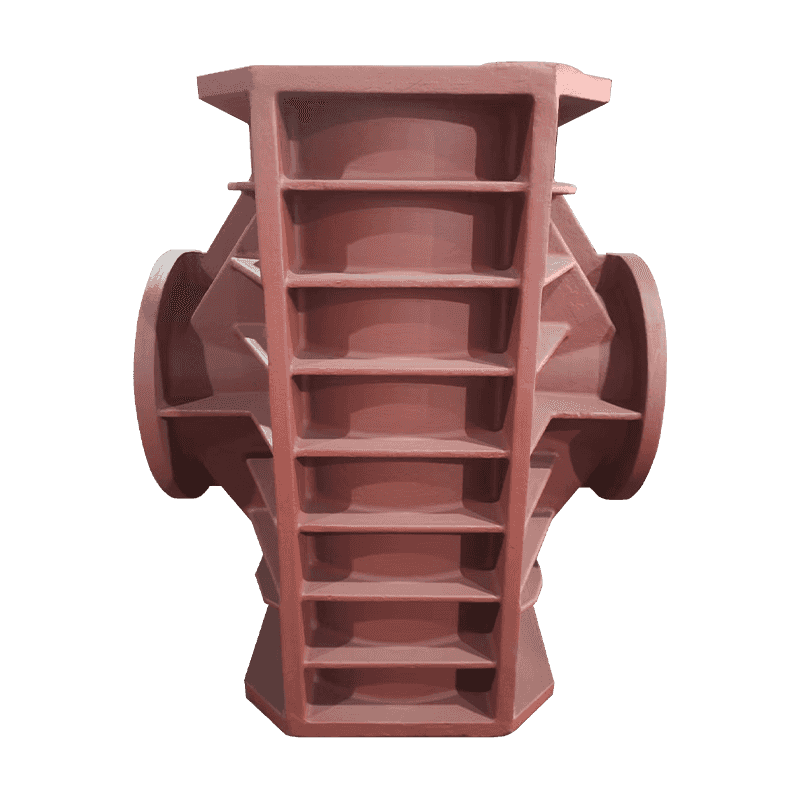
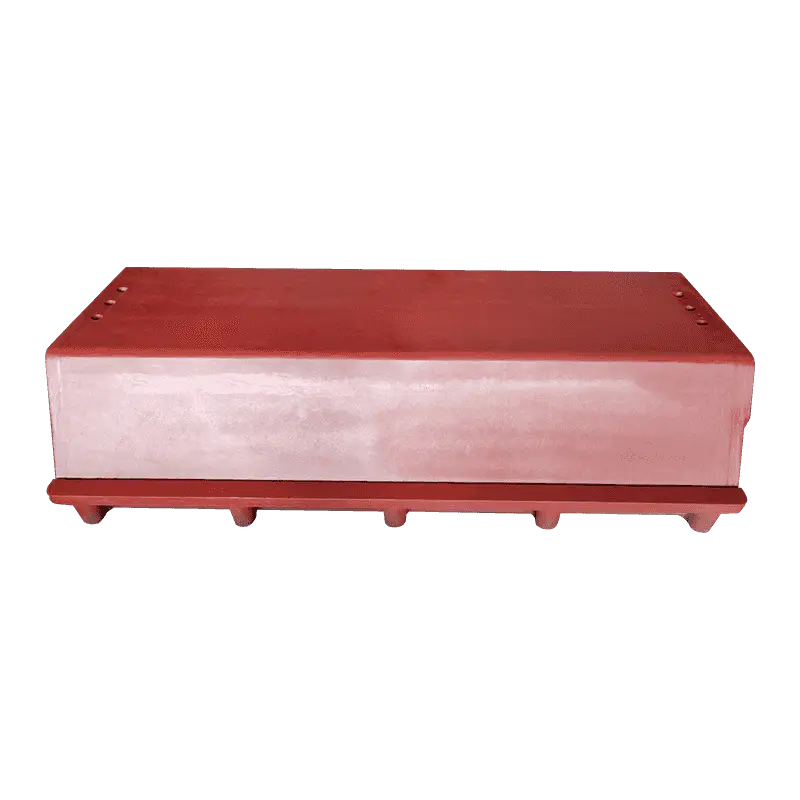 Hộp chứa máy nén sắt dễ uốn để chống mỏi Một cacte máy nén làm bằng sắt dẻo tạo ra sự biến dạng trước khi gãy, phân phối ứng suất xung quanh các nốt than chì để chống lại sự phát triển của vết nứt dưới các lực xen kẽ. Nó phù hợp với các ứng dụng hấp thụ lực tác động, giữ áp suất hoặc chịu mỏi ở chu kỳ cao. Xem sản phẩm →
Logic tương tự cũng áp dụng cho thân van, vỏ bơm và các bộ phận chịu áp suất khác. Các nhà thiết kế chỉ định các loại sắt dẻo như 65-45-12 hoặc 80-55-06 vì các loại này mang lại cho họ điểm chảy thực tế để tính toán. Nếu bạn muốn hiểu sâu hơn về sắt dẻo ở cấp độ vật chất, hãy bắt đầu với phần này tổng quan về sắt dẻo .
Biết tiêu chuẩn. Sắt xám thường được chỉ định theo tiêu chuẩn ASTM A48 (Loại 20 đến 60) hoặc ISO 185. Sắt dễ uốn được quy định theo tiêu chuẩn ASTM A536 (các loại như 60-40-18, 65-45-12, 80-55-06 và 100-70-03) hoặc ISO 1083. Viết tiêu chuẩn trên bản vẽ; thỏa thuận bằng lời nói là không đủ.
Ba câu hỏi cần trả lời trước khi yêu cầu báo giá
Các xưởng đúc đánh giá hàng chục yêu cầu mỗi tuần. Những cái di chuyển nhanh nhất có thông số kỹ thuật vật liệu rõ ràng. Trước khi bạn gửi RFQ tiếp theo, hãy trả lời ba câu hỏi.
- Lớp nào và tiêu chuẩn nào? Không chỉ sắt xám hoặc sắt dẻo mà còn có loại, cấp và tiêu chuẩn cụ thể để xưởng đúc có thể lập kế hoạch nấu chảy.
- Hồ sơ độ dày phần là gì? Phần dày nguội dần và làm cấu trúc than chì trở nên thô hơn, làm thay đổi kết quả cơ học. Quy trình ủ và làm mát của xưởng đúc sẽ bảo toàn cấp độ quy định trên các độ dày thành khác nhau.
- Tiêu chí chấp nhận là gì? Thanh kéo được đổ riêng, phạm vi độ cứng Brinell, kiểm tra siêu âm hoặc xếp hạng cấu trúc vi mô. Hãy thống nhất về chúng trước khi bắt đầu sản xuất.
Vấn đề cho ăn. Sắt dễ uốn co lại nhiều hơn sắt xám trong quá trình hóa rắn. Vật đúc bằng gang dẻo có thành mỏng không có đường cấp liệu là ứng cử viên cho độ xốp co ngót, vì vậy hãy xem xét kế hoạch cổng và nâng với xưởng đúc trước khi sản xuất.
Chỉ riêng độ cứng có thể gây hiểu lầm. Giá trị độ cứng cao không tự động có nghĩa là vật đúc chắc chắn. Nó có thể chỉ ra sự hình thành lạnh hoặc cacbua, tạo ra một bộ phận giòn, gần như không thể gia công được. Luôn xác minh bằng dữ liệu độ bền kéo hoặc vi cấu trúc trước khi phê duyệt vật liệu mới.
Làm việc với một xưởng đúc đổ cả hai vật liệu
Sự lựa chọn vật liệu chỉ là một nửa của phương trình. Kiểm soát quy trình của xưởng đúc xác định liệu vật đúc có thực sự mang lại các đặc tính được ghi trên bản vẽ hay không. Khi một nhà cung cấp đổ cả sắt xám và sắt dẻo vào cùng một nhà máy, bạn sẽ có được sự so sánh trực tiếp về khả năng sản xuất, thời gian sản xuất và chi phí — thay vì chào hàng bất kỳ vật liệu nào mà họ cảm thấy thoải mái.
Công ty TNHH Sản xuất Máy móc Haian Aoyu là một trong những nhà cung cấp đó. Công ty vận hành một cơ sở đúc sắt ở tỉnh Giang Tô với công suất đúc khoảng 20.000 tấn hàng năm, diện tích nhà máy 30.000 mét vuông và đạt kỷ lục xuất khẩu bao gồm Hoa Kỳ, Đức, Ý, Đan Mạch, Thụy Sĩ và Nhật Bản. Dòng sản phẩm của công ty được xây dựng dựa trên vật đúc máy nén, vật đúc bơm và van cũng như vật đúc máy công cụ, do đó, quyết định về màu xám so với độ dẻo được đưa ra theo từng dự án. Bạn có thể duyệt qua danh mục sản phẩm đúc hoàn chỉnh để xem phạm vi.
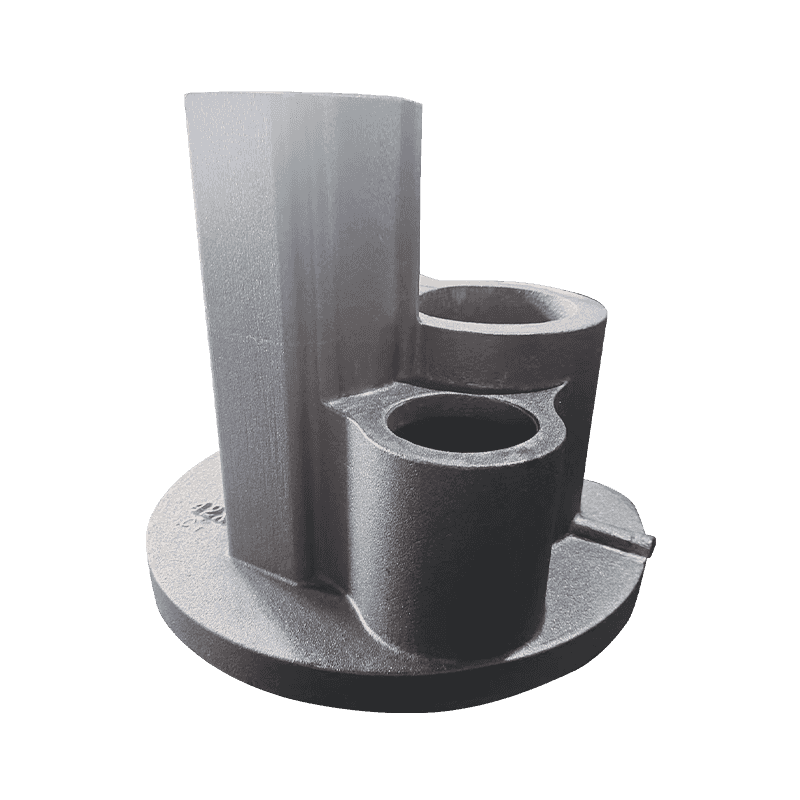
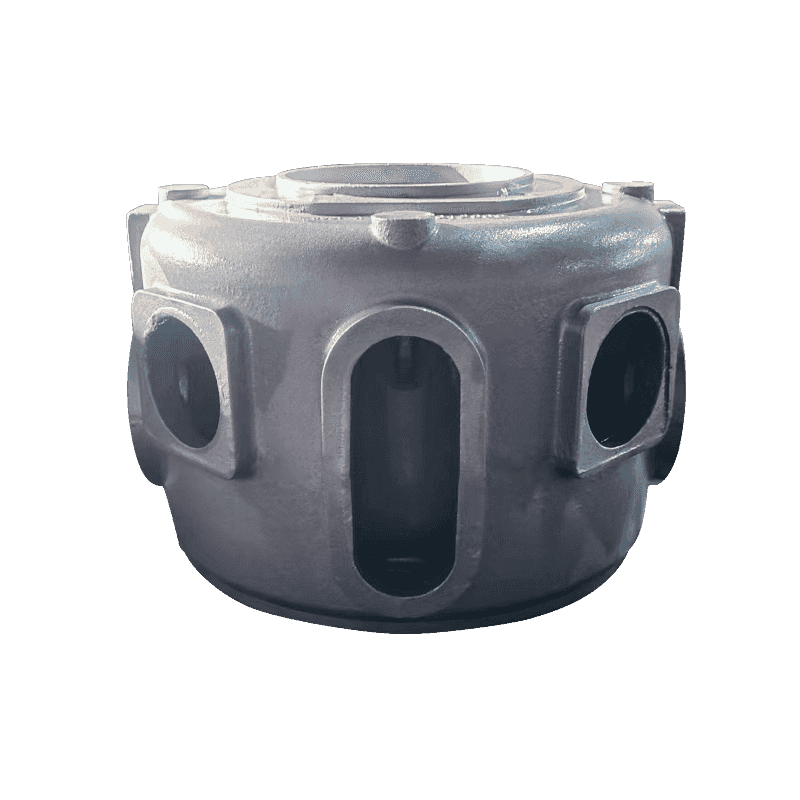
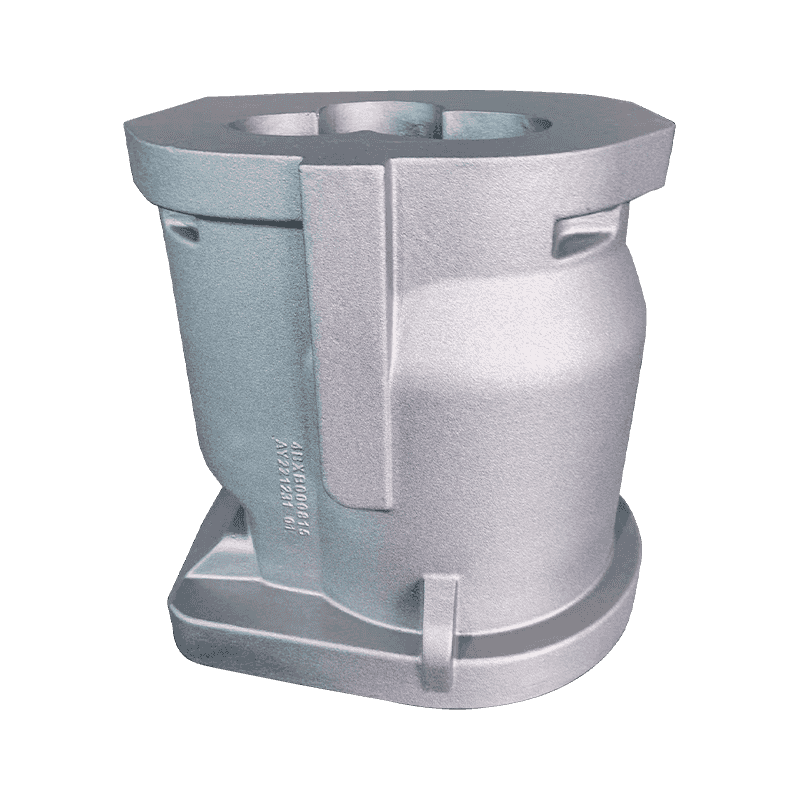
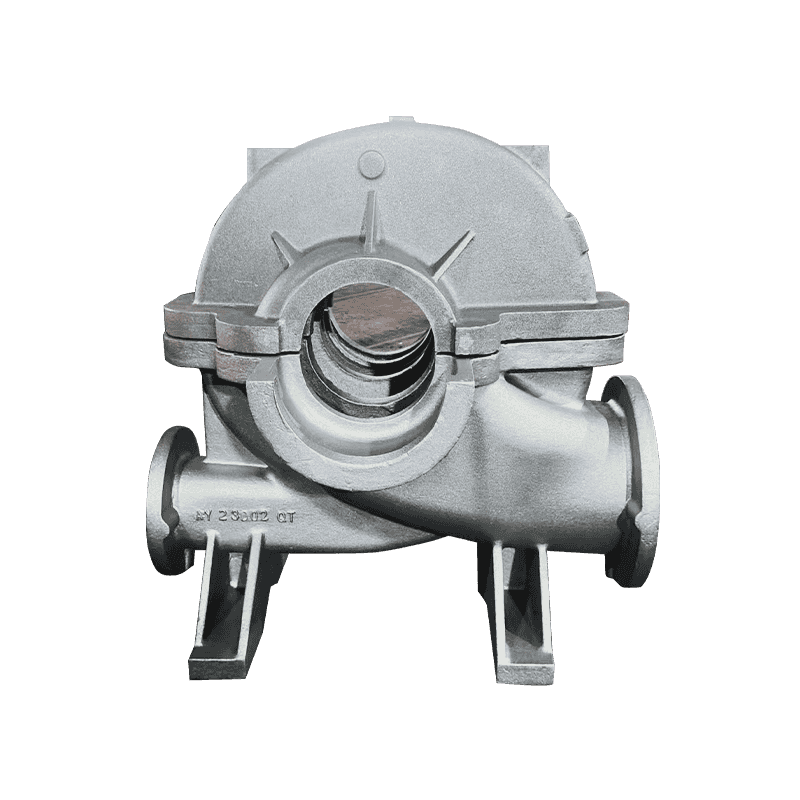
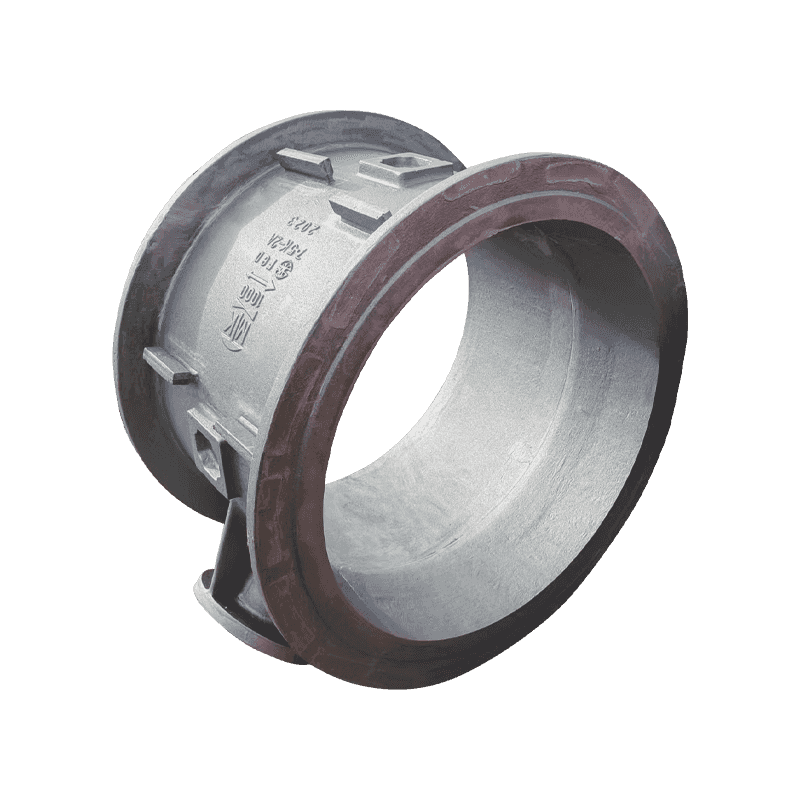 Đúc thân van bơm với các kênh dòng chảy tích hợp Thân van bơm này chứa và hỗ trợ các bộ phận van trong khi dẫn chất lỏng qua các đoạn dòng chảy được gia công. Nó là một phần quan trọng của hệ thống máy bơm và việc lựa chọn vật liệu của nó rất quan trọng khi đánh giá sắt xám và sắt dẻo về áp suất và chi phí gia công. Xem sản phẩm →
Vật đúc là một cấu trúc, không phải là mẫu kéo. Than chì cho bạn biết vật liệu hoạt động như thế nào; hình học cho bạn biết chi tiết đó hoạt động như thế nào.
Sự lựa chọn giữa màu xám và độ dẻo không phải là cuộc cạnh tranh về mức độ phổ biến giữa các vật liệu. Đó là đánh giá cấu trúc về những gì một bộ phận sẽ phải đối mặt - độ rung, tác động, áp suất, nhiệt - và chi phí để gia công nó đến trạng thái hoàn thiện. Bắt đầu với cấu trúc than chì, so sánh các con số và để trải nghiệm đúc với cả hai vật liệu xác nhận quyết định. Trình tự đó nhanh hơn lỗi tại hiện trường và rẻ hơn so với việc sử dụng kỹ thuật quá mức trong mỗi lần đúc.