VN
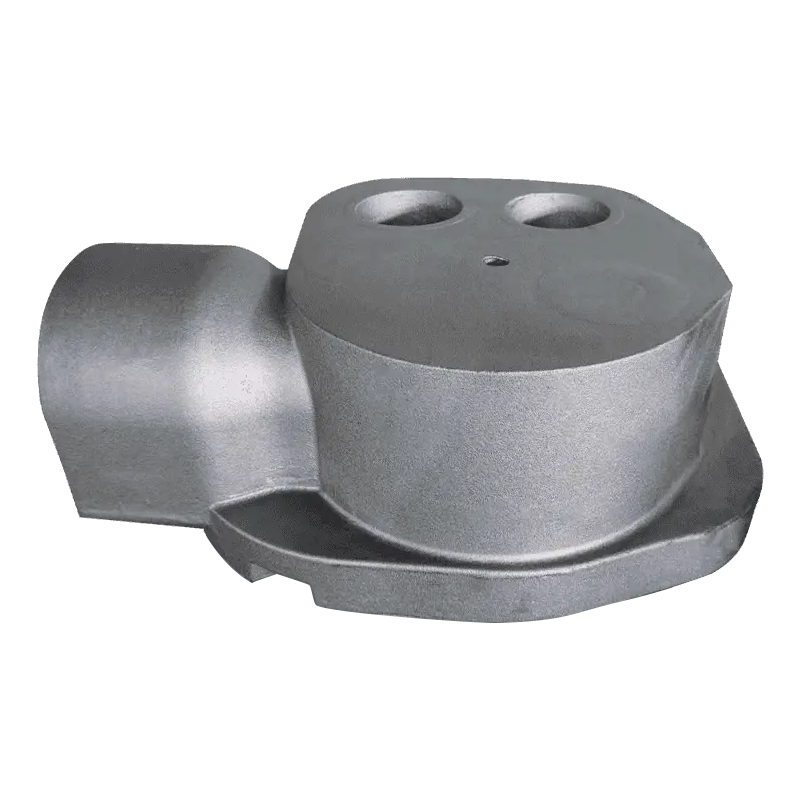
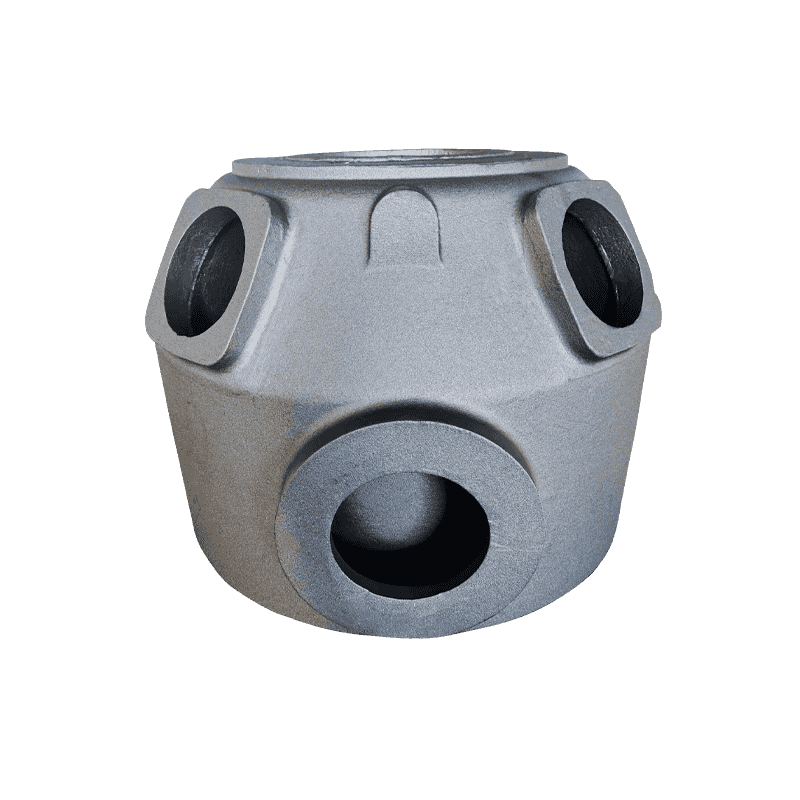
Thân máy nén 1,8 tấn rời khỏi bộ rung với các cạnh sạch và vượt qua quá trình kiểm tra kích thước, sau đó bị hỏng ở trung tâm gia công: một dải màu tối, lem mở ra vài mm dưới mặt trên. Bảng hóa học trông hợp lý và vật đúc không bị xốp. Khiếm khuyết là sự nổi của than chì, và một khi nó đạt đến bề mặt gia công, nhiệt, xử lý nóng chảy và chi phí đúc đã được sử dụng.
Quy tắc làm việc rất đơn giản để nêu. Tuyển nổi là một khiếm khuyết do mật độ của các phần nặng làm nguội chậm và nó được kiểm soát bằng cách kết hợp cacbon tương đương với mô đun tiết diện, bằng cách làm mát mặt trên có mục đích và bằng cách quyết định trước vị trí của kim loại hy sinh. Chỉ riêng hóa học sẽ không giải quyết được vấn đề đó và thanh kiểm tra được đúc riêng sẽ không cảnh báo bạn về điều đó.
Tuyển nổi than chì thực sự là gì
Sắt dễ uốn rắn lại thông qua phản ứng eutectic trong đó than chì phát triển thành các nốt sần bên trong chất lỏng. Một nốt sần có mật độ khoảng 2,2 g/cm³; sắt lỏng xung quanh gần 7 g/cm³. Khoảng trống đó là lực nổi, và trong vật đúc ở trạng thái lỏng trong thời gian dài, nó đủ để di chuyển các nốt sần lên trên qua quá trình tan chảy.
Trong một bức tường dày 20 mm, quá trình đóng băng chỉ mất vài giây và các nốt sần sẽ bị khóa ở nơi chúng hình thành. Trong một bức tường 150 mm, hợp kim tương tự có thể ở dạng lỏng trong nhiều phút và các nốt sần hình thành sớm có thời gian nổi lên. Kết quả là một lớp giàu than chì ở dưới mặt trên - thường là từ 5 đến 30 mm trên cùng, tùy thuộc vào kích thước phần và nhiệt độ đổ - nằm phía trên một dải có cấu trúc và đặc tính đã bị suy giảm một cách âm thầm.
Tuyển nổi là sự phân chia vĩ mô, không phải là vấn đề về dạng nốt. Dải bị ảnh hưởng có thể hiển thị số lượng nốt sần có thể chấp nhận được dưới kính hiển vi trong khi độ bền kéo và độ giãn dài ở dải đó giảm mạnh.
Sự khác biệt đó quyết định cách kiểm tra lỗi. Một xưởng đúc có thể tạo ra các hạt tuyệt vời, một nền sạch và vượt qua bài kiểm tra độ bền kéo trên một thanh đúc riêng biệt, đồng thời vẫn vận chuyển một vật đúc có mặt trên sẽ không tồn tại trong lần gia công đầu tiên. Nó cũng hữu ích để tách quá trình tuyển nổi khỏi phần còn lại của họ khuyết tật: than chì chunky xuất hiện trong các phần nặng dưới dạng thoái hóa dạng cụm, giống như vảy chứ không phải là sự di chuyển vật lý của các nốt sần, và than chì phát nổ thường chỉ ra vấn đề xử lý nóng chảy. Các biện pháp điều trị khác nhau nên việc chẩn đoán phải cụ thể.
Những người vận hành gặp lỗi lần đầu tiên có xu hướng đổ lỗi cho việc đổ lỗi. Thật đáng để quay trở lại với nội dung - một bản ôn tập ngắn gọn về sắt dẻo mang lại những gì khi sử dụng xem xét vấn đề trước khi cửa hàng nấu chảy nhận trách nhiệm.
Mô đun tiết diện và tương đương cacbon: Hai con số quan trọng
Hai biến quyết định phần lớn kết quả. Đầu tiên là lượng carbon tương đương, CE = C Si/3, với phốt pho được thêm vào bởi một số cửa hàng. Thứ hai là mô đun tiết diện, tỷ lệ thể tích trên bề mặt của phần nặng nhất của vật đúc, vì nó quyết định thời gian kim loại ở trạng thái lỏng sau khi đổ đầy.
Các đánh giá được công bố về sắt dẻo tiết diện nặng đặt rủi ro tuyển nổi lên trên khoảng 4,5% CE và rủi ro sẽ tăng lên khi kích thước tiết diện tăng lên. Đó là lý do tại sao carbon và silicon phải tương quan với mô đun tiết diện thay vì được chọn một lần và tái sử dụng trong toàn bộ dòng sản phẩm: chất hóa học đổ đẹp mắt vào vỏ bơm mỏng sẽ nổi trong thân máy nén dày.
| Biến | Tại sao nó di chuyển rủi ro thả nổi | Định hướng cho các đoạn nặng |
|---|---|---|
| Tương đương cacbon | Đặt tổng than chì eutectic và tính lưu loát; một cửa sổ đông đặc dài cho phép các nốt di chuyển | Giữ ở mức gần 4,1 đến 4,4%, ở đầu dưới khi độ dày thành vượt quá khoảng 100 mm |
| Cacbon | Cacbon is the material that floats; every extra tenth adds volume to the accumulation band | Thông thường là 3,5 đến 3,7% thay vì 3,8% trở lên |
| Silicon | Tăng CE lên khoảng 1/3 trọng lượng của chính nó và thúc đẩy quá trình đồ họa hóa | 2,0 đến 2,5%, được chọn dựa trên trần CE thay vì chỉ dựa vào cấp độ |
| Nhiệt độ rót | Quá nhiệt tăng thêm kéo dài thời gian vật đúc ở trạng thái lỏng | Mát như khuôn được đổ đầy một cách đáng tin cậy, thường là 1.360 đến 1.400 °C |
| Làm mát mặt trên | Đóng băng các nốt ổ khóa sớm tại chỗ | Lạnh lẽo, cát bụi dày đặc, không còn mái nóng để hở |
| Vị trí nâng | Một ống nâng phía trên giữ một bể chất lỏng chính xác nơi các nốt sần tụ lại | Nạp từ bên cạnh hoặc phía dưới nơi hình học cho phép; thư giãn bên dưới khuôn mặt trên |
Chiếc bàn là hướng đi, không phải là công thức. Hai xưởng đúc làm việc với cùng một mô đun tiết diện có thể ổn định ở các mức carbon khác nhau và cả hai đều đúng, vì tính chất cát, phương pháp làm lạnh và nhiệt độ rót khác nhau. Điều không nên khác biệt là nguyên tắc viết CE mục tiêu dựa trên mô-đun tiết diện trước khi lắp mẫu và kiểm tra lại nó bất cứ khi nào khách hàng làm dày bức tường hoặc thêm ông chủ.
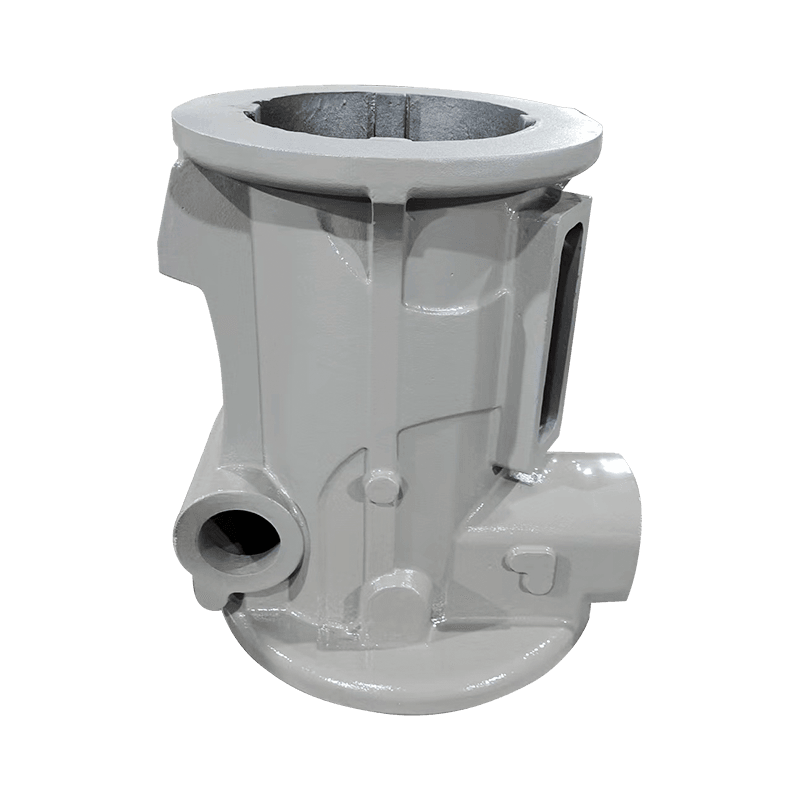
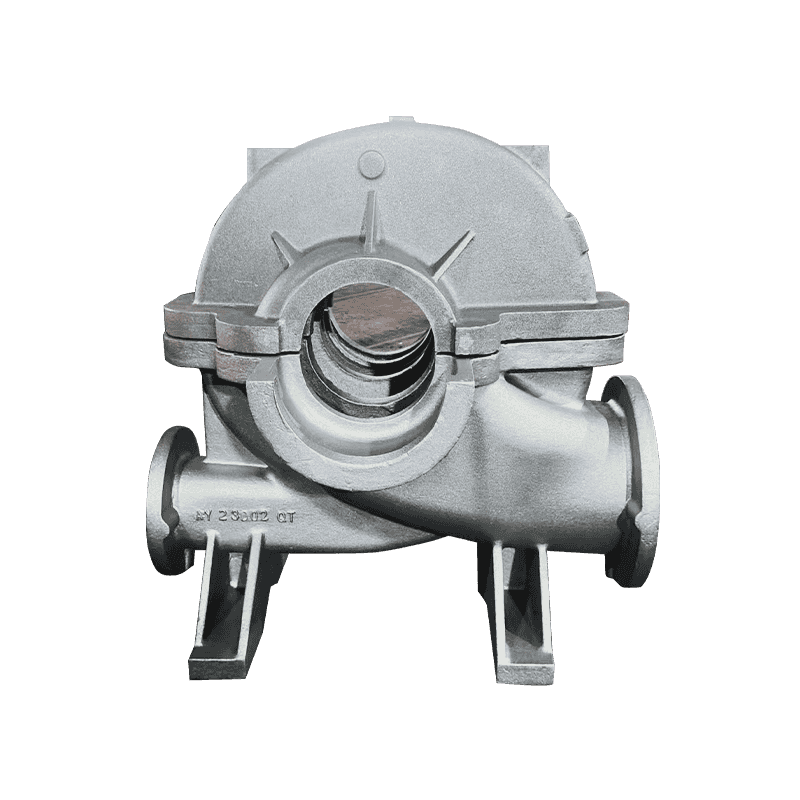
Các bộ phận có vỏ dày là nơi bị tác động số học: thân máy nén có thành từ 60 đến 90 mm, đế máy có khối trung tâm nặng hoặc vỏ máy bơm có mặt bích sâu, tất cả đều giúp các nốt sần di chuyển lâu lên đỉnh.
Đọc các dấu hiệu trước khi dây chuyền gia công hoạt động
Tuyển nổi hiếm khi được công bố trong xưởng đúc. Nó xuất hiện ở trung tâm gia công, khi làm lại hoặc trong khiếu nại của khách hàng. Các tín hiệu đủ nhất quán để xây dựng một thói quen xung quanh:
- Hình dáng bề mặt: mặt trên có thể trông hơi xỉn màu hoặc thô hơn sau khi phun cát, và việc gia công thô sẽ tạo ra các vệt sẫm màu chạy dọc theo bề mặt thay vì cắt ngang nó.
- Luyện kim tại chỗ: một mẫu được cắt từ mặt trên của vật đúc thử hoặc từ vấu đúc có cùng mô đun, cho thấy dải tích tụ mà thanh đúc riêng biệt không bao giờ lộ ra.
- Lập bản đồ độ cứng: vùng nổi thường đọc mềm hơn và có nhiều sắt hơn so với phần lớn vật đúc, điều này hiển thị rõ ràng trên lưới được ánh xạ.
- Vận tốc và độ suy giảm siêu âm: hữu ích cho việc sàng lọc sau khi các kết quả đọc được hiệu chỉnh theo các mẫu được cắt có cùng hình dạng.
- Phân đoạn mang tính hủy diệt: vẫn là phương pháp tham khảo và đáng giá cho mỗi mẫu mới hoặc thay đổi hóa học quan trọng.
Không phê duyệt việc đúc tiết diện nặng chỉ dựa trên độ bền của thanh thử nghiệm đúc riêng. Các thanh được đổ mỏng, chúng đóng băng nhanh và chúng miễn nhiễm với khuyết điểm mà bạn đang cố gắng nắm bắt.
Cảnh báo sớm rẻ nhất là thử đúc xuyên qua bức tường nặng nhất. Một vết cắt xuyên qua mặt trên sẽ cho bạn biết nhiều thông tin hơn về lượng carbon tương đương, vị trí làm lạnh và vị trí ống nâng hơn là một tháng kiểm tra độ bền kéo.
Các biện pháp đối phó gây trì trệ trong sản xuất
- Đặt thành phần hóa học theo từng phần chứ không phải theo cấp độ. Kéo carbon xuống trước, sau đó tỉa silicon sát trần CE; nếu một thông số kỹ thuật đẩy silicon lên cao hơn so với yêu cầu về ma trận thì lượng carbon phải giảm hơn nữa.
- Đóng băng mặt trên trước. Sự lạnh giá bên ngoài hoặc bên trong, hoặc lớp cát đối diện hút nhiệt nhanh hơn, sẽ rút ngắn khoảng thời gian mà các nốt sần có thể di chuyển. Kích thước độ lạnh phù hợp với điểm nóng thực tế thay vì rải rác khắp mặt.
- Đổ càng mát càng tốt khi khuôn đổ đầy đáng tin cậy. Quá nhiệt mua tính lưu loát và chi phí kháng nổi; 1.360 đến 1.400 °C bao gồm hầu hết các công việc nặng nhọc và việc giữ trong lò lâu cũng có hại cho bạn.
- Quyết định nơi khiếm khuyết được phép tồn tại. Các mặt được gia công tới hạn nằm ở phía dưới hoặc ở một bên của khuôn; mặt trên có một khoảng bù trừ, 10 đến 25 mm làm điểm bắt đầu thông thường, được gia công bỏ đi với dải nổi bên trong nó.
- Giữ chặt quá trình xử lý tan chảy. Magiê còn lại khoảng 0,03 đến 0,05%, hàm lượng đất hiếm thấp, tiêm chủng kịp thời và không cần đun nóng lại không cần thiết đều làm giảm nguy cơ vấn đề xử lý kết hợp với vấn đề tuyển nổi.
- Xác minh theo đợt chứ không phải theo năm. Một mẫu được cắt từ lần đúc đầu tiên của một mẫu mới, cộng với quá trình luyện kim định kỳ từ mặt trên, sẽ thu được lượng cacbon trôi dạt tương đương trước khi một mẻ được đưa đến dây chuyền gia công.
Bản thân những thứ đó không có gì là đắt tiền, và đối với một cấu trúc nguyên khối nặng - đế máy, thân máy nén, vỏ máy bơm - chi tiết đầu tiên được chia thành từng phần sẽ tự chi trả ngay lần đầu tiên nó ngăn cản việc đúc bị loại bỏ.
Những điều cần hỏi trước khi bạn đặt hàng
Nếu bạn mua vật đúc bằng gang dẻo có tiết diện nặng, việc tuyển nổi là câu hỏi của nhà cung cấp cũng giống như câu hỏi của xưởng đúc. Câu trả lời bạn muốn phải cụ thể và câu hỏi thì ngắn:
- Bạn đã xây dựng mô đun hóa học xung quanh phần nào và bạn đã nhắm mục tiêu lượng carbon tương đương nào cho nó?
- Bạn lấy mẫu kim loại ở đâu, từ chính vật đúc hoặc từ một thanh đúc riêng biệt?
- Làm thế nào để bạn kiểm soát khả năng làm mát ở mặt trên và vị trí của ống nâng là gì?
- Bạn để lại mức cho phép gia công nào ở mặt trên và bạn đạt được con số đó bằng cách nào?
- Bạn có ghi lại lượng carbon, silicon, magiê và nhiệt độ rót cho mỗi lần đun nóng và tôi có thể xem dữ liệu đó trong sáu tháng qua không?
Một nhà cung cấp trả lời hai câu hỏi đầu tiên một cách chung chung và câu hỏi cuối cùng bằng lời hứa sẽ báo giá dựa trên giá hơn là về cơ cấu. Hậu quả thương mại xứng đáng được nêu rõ: vật đúc đạt chứng chỉ nhưng không đạt tại trung tâm gia công là loại phế liệu đắt nhất vì người mua đã trả tiền vận chuyển, thời gian gia công và dây chuyền sản xuất bị ngừng.
Những nhà cung cấp xử lý tốt các hạng mục nặng thường trả lời những câu hỏi này trước khi được hỏi; mô đun mặt cắt, lượng carbon tương đương mục tiêu, bố trí làm lạnh và vị trí lấy mẫu có xu hướng xuất hiện trong gói báo giá mà không cần nhắc nhở.
Kỷ luật tương tự xuyên suốt phạm vi đúc sắt dẻo được xây dựng xung quanh các bộ phận máy nén, máy bơm, van và máy công cụ, trong đó độ dày thành thay đổi đủ để không có hóa chất nào bao phủ mọi bộ phận.
Sự tuyển nổi than chì không phải là một khiếm khuyết bí ẩn một khi vật lý đã được đặt lên bàn. Các nốt sần nhẹ hơn chất lỏng mang chúng, các phần nặng giữ chất lỏng đủ lâu để sự khác biệt đó trở nên quan trọng và kim loại nằm dưới mặt trên không phải là kim loại mà bản vẽ giả định.
Kiểm soát nó bằng ba quyết định được đưa ra sớm: lượng carbon tương đương phù hợp với mô đun tiết diện, làm mát có chủ ý mặt trên và dung sai gia công giúp giữ dải nổi bên trong thùng phế liệu thay vì bên trong bộ phận đã hoàn thiện. Mọi thứ sau đó — thanh kiểm tra, chứng chỉ và báo cáo kiểm tra — là xác nhận chứ không phải bảo vệ.