VN
Một cacte máy nén đã vượt qua vòng kiểm tra đầu vào ở mức 205 HB, nằm trong phạm vi trên bản vẽ một cách thoải mái. Ba tuần sau, một bộ phận giống hệt của máy đổ tiếp theo với các con chip khác nhau, mài mòn dụng cụ với tốc độ gấp đôi và rời khỏi thiết bị cố định với lỗ ổ trục bị biến dạng. Tính chất hóa học không thay đổi, ghi chú bản vẽ vẫn yêu cầu điều kiện chuẩn hóa và chỉ số độ cứng chỉ khác nhau một vài điểm. Điều thay đổi là quá trình làm mát: mẻ thứ hai nguội nhanh hơn sau khi lắc, do đó, nhiều chất nền của nó được hoàn thiện dưới dạng ngọc trai.
Đó là toàn bộ lập luận về việc xử lý nhiệt như một thông số kỹ thuật của vật liệu chứ không phải là một bước hoàn thiện. Hóa học đặt trần sắt dẻo; ma trận quyết định những gì bạn thực sự nhận được. Phần tiếp theo đề cập đến tác dụng của từng phương pháp xử lý thông thường đối với ma trận, phương pháp xử lý nào phù hợp với phần nào và cách viết yêu cầu mà một xưởng đúc có thể đo lường và chứng nhận.
Xử lý nhiệt thay đổi những gì và không thể thay đổi những gì
Sắt dẻo có tính dẻo vì than chì của nó được xử lý bằng magie hoặc đất hiếm trước khi đúc, do đó nó đông cứng lại dưới dạng nốt sần chứ không phải dạng vảy. Các nốt sần làm cùn đầu vết nứt mà vảy sẽ mài sắc và hình dạng đó vẫn tồn tại sau mọi quá trình xử lý nhiệt thông thường. Nhiệt độ quá nóng trên khoảng 1000 °C sẽ bắt đầu làm hỏng nó, đó là một lý do khiến các cửa sổ xử lý không được mở rộng.
Những gì xử lý nhiệt kiểm soát là ma trận, kim loại giữa các nốt sần. Bốn điều kiện bao trùm hầu hết mọi công việc thương mại:
- Ferrite: mềm, có thể gia công được, độ giãn dài cao và là ma trận của các cấp được ủ hoàn toàn.
- Pearlite: cacbua lamellar và ferrite, mạnh hơn và cứng hơn với độ giãn dài giảm.
- Martensite cường lực: được sản xuất bằng cách làm nguội và ủ, điều kiện phổ biến nhất.
- Ausferrit: ferrite dạng kim với austenite được giữ lại, được sản xuất bằng phương pháp ausferrite và cơ sở của các cấp ADI.
Công việc thứ hai là xả stress. Vật đúc nguội đi không đều trong khuôn, và quá trình rung, mài và gia công thô sẽ chịu nhiều áp lực hơn. Được giữ ở nhiệt độ 550–650 °C và được làm nguội chậm, một bộ phận sẽ giãn ra mà ma trận của nó không hề thay đổi, điều này quan trọng đối với đế máy lớn hơn bất kỳ mức tăng nào về độ bền kéo.
Năm phương pháp điều trị và vật liệu mà mỗi phương pháp sản xuất
Các phương pháp xử lý thường được chỉ định theo tên, nhưng tên này là cách viết tắt của ma trận và phạm vi thuộc tính. Các phạm vi bên dưới là thực tế đối với các cấp tiêu chuẩn ở kích thước tiết diện thông thường.
| Điều trị | Ma trận | Độ bền kéo | độ cứng | Độ giãn dài | Bộ phận điển hình |
|---|---|---|---|---|---|
| Giảm căng thẳng | Không thay đổi | Như diễn viên | Như diễn viên | Như diễn viên | Đế máy, cột, khung nặng |
| Ủ đầy đủ | Ferrite cộng với các nốt sần | 400–500 MPa | 130–180 HB | 12–18 % | Thân, vỏ, vỏ bơm |
| Bình thường hóa | Pearlite, thường 70% hoặc hơn | 650–750 MPa | 230–270 HB | 3–6 % | Trục khuỷu, ghế chịu lực, ghế cánh quạt |
| Làm dịu đi và bình tĩnh | Mactenxit cường lực | 800–1000 MPa | 250–330 HB | 2–5 % | Bộ phận mòn, bánh răng, bánh cam |
| Austemper | Ausferrite | 800–1400 MPa | 270–400 HB | 1–10 % | Các bộ phận có độ mòn cao và độ mỏi cao |
Hai cảnh báo nằm cạnh bảng đó. Tốc độ làm nguội tùy thuộc vào độ dày của mặt cắt, do đó, cùng một lượng nhiệt của sắt có thể hoàn thiện ferritic ở bức tường 100 mm và ngọc trai ở sườn 12 mm. Và sự chuyển đổi từ độ cứng sang độ bền kéo chỉ xảy ra khi ma trận đồng nhất; trong vật đúc hỗn hợp ferrite-pealite, 200 HB có thể mô tả hai vật liệu hoàn toàn khác nhau.
Điều trị phù hợp với bộ phận
Các lớp trên bản vẽ thường được kế thừa từ các dự án cũ. Cần kiểm tra cách xử lý dựa trên những gì bộ phận đó thực sự làm trong quá trình sử dụng.
Đế và cột máy công cụ
Đây là cấu trúc, không phải bề mặt mài mòn, vì vậy đặc tính quan trọng là độ ổn định kích thước sau khi gia công chứ không phải cấp độ bền. Các đế nặng thường được giảm ứng suất hai lần, một lần sau khi lắc và một lần nữa sau khi gia công thô. Bỏ qua phần chạm nổi thứ hai là nguyên nhân thường xuyên khiến máy giữ hình học trong một tháng và trôi đi sau đó. Độ mài mòn bề mặt là một câu hỏi riêng biệt và nơi các đường trượt mang tải, xử lý nhiệt của vật đúc máy công cụ có thể tăng độ cứng bề mặt mà không thay đổi cấp số lượng lớn.
Vỏ máy nén, trục khuỷu và ghế chịu lực
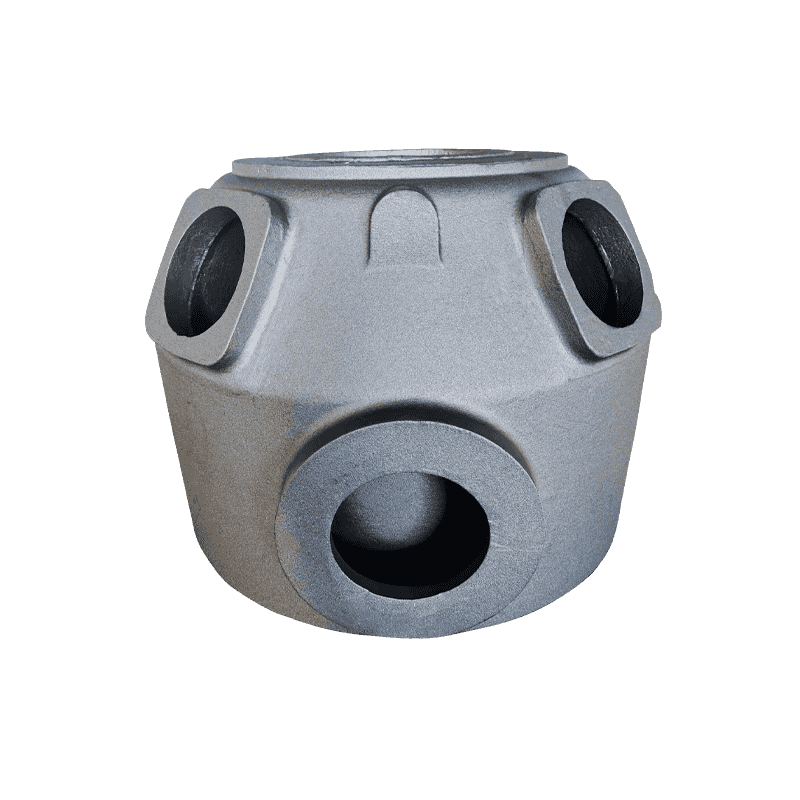
Các bộ phận của máy nén nằm ở một chế độ khác. Một cacte chịu rung động và một ổ trục chịu tải quay, do đó độ bền và khả năng chống mài mòn quan trọng hơn độ ổn định, và việc chuẩn hóa hoặc làm nguội và ủ là lựa chọn thông thường. Bên kia phạm vi đúc máy nén , ví dụ, cacte và ổ trục thường được đề cập ở trạng thái được xử lý nhiệt thay vì ở dạng đúc.
Thân bơm và van
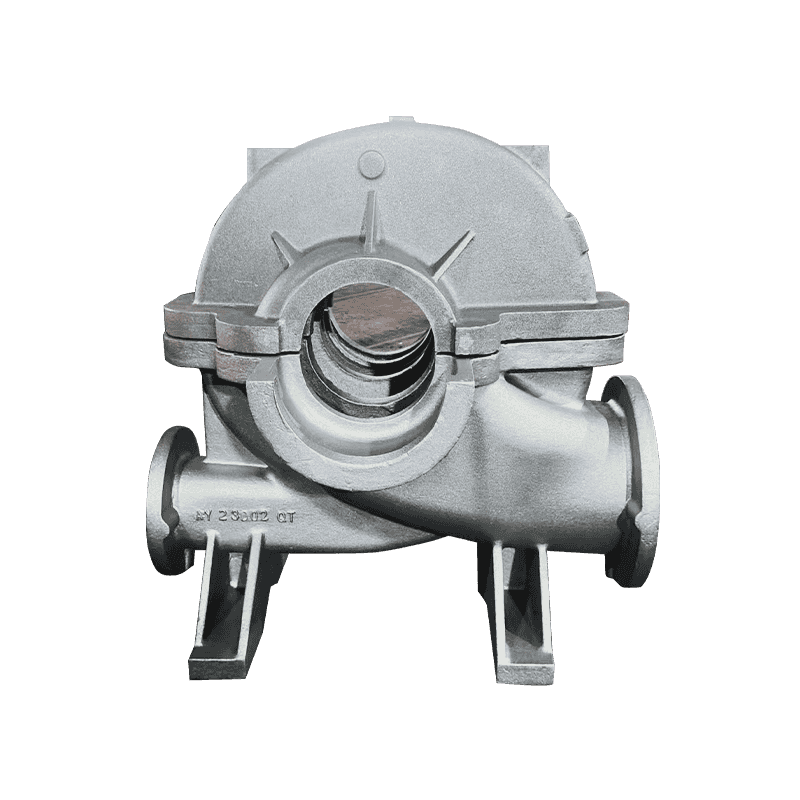
Thân bơm và thân van là ranh giới áp suất. Chúng cần độ kín áp suất, bề mặt bịt kín có thể gia công được và độ giãn dài đủ để tồn tại khi xử lý và kiểm tra thủy tĩnh, đó là lý do tại sao tình trạng ferritic được ủ lại phổ biến ở đây. Sự cứng rắn không phải là mục tiêu; một ma trận mềm, đồng nhất sẽ hoạt động nhanh hơn và bịt kín dễ dự đoán hơn.
Viết một yêu cầu có thể được chứng nhận
Không thể xác minh được ghi chú trên bản vẽ cho biết đã xử lý nhiệt hoặc làm cứng và sẽ không được trích dẫn một cách nhất quán. Sáu mục biến cách xử lý thành thông số kỹ thuật.
- Cấp độ và tiêu chuẩn, chẳng hạn như EN-GJS-500-7 đến EN 1563 hoặc 80-55-06 đến ASTM A536, cùng với phương pháp xử lý tạo ra nó.
- Dải độ cứng có vị trí đo, được biểu thị dưới dạng phạm vi thay vì một mục tiêu duy nhất.
- Kiểm tra loại và vị trí của phiếu giảm giá, ví dụ như khối keel hoặc khối Y được đúc riêng biệt với bộ phận.
- Giới hạn cấu trúc vi mô: tỷ lệ nốt sần, kích thước than chì và phần ferit hoặc ngọc trai chấp nhận được.
- Yêu cầu giảm căng thẳng ở bất cứ nơi nào bộ phận sẽ được gia công với dung sai chặt chẽ.
- Điều kiện giao hàng: như đúc, thổi, giảm căng thẳng, gia công thô hoặc hoàn thiện.
Các chế độ lỗi đáng để thiết kế
Hầu hết các vấn đề về xử lý nhiệt đều là vấn đề về hình học và mặt cắt từ rất lâu trước khi chúng trở thành vấn đề về lò nung.
- Làm nguội vết nứt ở các góc nhọn bên trong và thay đổi mặt cắt đột ngột, được giảm bớt nhờ các góc và bán kính rộng rãi.
- Biến dạng trong quá trình dập tắt, tệ nhất là ở các bộ phận dài, mỏng hoặc không đối xứng.
- Các điểm mềm do sự phân tách hoặc co ngót vi mô, phản ứng không đồng đều với độ cứng.
- Các bề mặt bị khử cacbon hoặc bị ảnh hưởng bởi cặn sau khi ủ trong môi trường không được kiểm soát, sau này xuất hiện dưới dạng biến thể gia công.
- Quá trình gia nhiệt quá mức, đánh đổi độ bền để lấy austenite được giữ lại có thể biến đổi khi chịu tải.
Trước khi bạn phát hành đơn đặt hàng
Những câu hỏi này quyết định xem bài viết đầu tiên có phù hợp với bài thứ mười hay không.
- Tiêu chuẩn và cấp độ nào sẽ xuất hiện trên chứng chỉ?
- Độ cứng được đo ở đâu và có bao nhiêu vật đúc trên mỗi lô?
- Phiếu kiểm tra có được đúc riêng không và chứng chỉ có ghi như vậy không?
- Sự biến dạng nào có thể chấp nhận được sau khi điều trị?
- Căng thẳng của nhà cung cấp có giảm bớt sau khi gia công thô không?
- Cửa sổ quy trình nào được sử dụng và nó được ghi lại như thế nào để truy xuất nguồn gốc?
Xử lý nhiệt không phải là hoạt động hoàn thiện được bắt vít vào vật đúc; đó là bước biến đổ thành vật liệu. Quyết định ma trận dựa trên chức năng của bộ phận đó, viết yêu cầu theo thuật ngữ mà phòng thí nghiệm có thể đo lường và coi chứng chỉ là bằng chứng về phiếu giảm giá thay vì lời hứa về việc đúc. Các nhà cung cấp kiểm soát thời gian lắc và làm mát có xu hướng trả lời những câu hỏi này mà không do dự, bởi vì đó là nơi mà hầu hết các biến thể trong vật đúc gang dẻo được xử lý nhiệt thực sự bắt đầu.