VN
Machining Ductile Iron Castings : What Sets the Cost per Part
Than chì dạng nốt làm cho sắt dẻo trở nên chắc chắn, dẻo dai và có giá trị xác định. Nó cũng làm cho phoi bị dai, khó chịu nhiệt và khoảng dung sai hẹp hơn so với hầu hết các bản vẽ thừa nhận. Kiểm soát cấp độ và cố định quyết định nhiều hơn bất kỳ danh mục phụ kiện nào.
Hai vỏ ổ trục, được đúc trong cùng một tuần từ cùng một mẫu, có thể hoạt động giống như hai vật liệu khác nhau trên cùng một máy. One bores cleanly at 220 m/min. Cái còn lại làm mờ một góc chèn trước khi công cụ đạt đến độ sâu tối đa. The program never changed. Quá trình đúc đã thực hiện được: một phần nặng bằng ngọc trai gần ống nâng, lớp da lạnh trên một đường gân mỏng hoặc một vòng xoay 40 HBW trong toàn bộ lô.
Luyện kim đặt trần nhà, đồ gá đặt sàn và dữ liệu cắt chỉ hoạt động bên trong cửa sổ giữa chúng.
Tại sao máy sắt dẻo lại khác với sắt xám
Trong sắt xám, than chì tạo thành các mảnh nằm bên trong ma trận giống như hàng ngàn máy cắt chip nhỏ bên trong. Chip cắt ngắn và vết cắt có cảm giác nhẹ nhàng. Việc xử lý bằng magiê biến than chì đó thành các nốt sần, đây là yếu tố mang lại cho sắt dẻo độ bền và độ giãn dài, đồng thời cũng là yếu tố loại bỏ hiện tượng đứt phoi tích hợp.
Trên máy, kết quả có thể đoán trước được: phoi dài hơn, dai hơn, lực cắt cao hơn ở cùng độ sâu cắt và nhiệt được giữ ở lưỡi cắt nhiều hơn do phoi mang đi ít nhiệt hơn. Sau đó, ma trận xung quanh các nốt sần đó sẽ quyết định độ mòn của dụng cụ.
- Ferritic, khoảng 170-210 HBW. Mềm và dẻo; cạnh tích hợp, lớp hoàn thiện bị ố và kích thước bị trôi ở tốc độ thấp.
- Pearlit, khoảng 230-290 HBW. mài mòn; sự mài mòn ở mặt bên và vết khía xảy ra và tuổi thọ của dụng cụ giảm xuống nhanh chóng khi độ cứng tăng lên.
- Cấu trúc hỗn hợp đúc sẵn. Một loại có thể đọc 200 HBW ở mặt bích mỏng và 250 HBW ở mặt bích nặng, hoàn toàn là do tốc độ làm mát khác nhau.
- Nodularity and nodule count. Fine, high-count graphite machines consistently; than chì thô hoặc thoái hóa trở thành vấn đề gia công từ rất lâu trước khi nó trở thành vấn đề về độ bền.
Hai vật đúc có thể mang cùng một loại tem và vẫn khác nhau 40 HBW. That difference never appears on the drawing. Nó xuất hiện trên hóa đơn chèn.
Một chi tiết đáng nhắc lại: các mảnh sắt dẻo không phải là vô hại. Gia công thô khô tạo ra bụi mịn giàu than chì, do đó việc tách bụi ở vết cắt thuộc về quy trình chứ không phải việc vệ sinh.
Các thông số cắt phù hợp với mặt bằng cửa hàng
Các số liệu dưới đây là điểm khởi đầu cho cacbua phủ trên máy cứng, không hứa hẹn. Gang dẻo cắt nhanh hơn thép cacbon thấp và chậm hơn sắt xám có cùng độ cứng, chênh lệch trong một mẻ thường rộng hơn chênh lệch giữa các cấp.
| tình trạng | Độ cứng điển hình | Tốc độ quay | Nguồn cấp dữ liệu | Ghi chú |
|---|---|---|---|---|
| Ferritic, đúc sẵn | 170-210 HBW | 220-300 m/phút | 0,25-0,40 mm/vòng | Cào dương sắc nét; giữ độ sâu nhám trên 2 mm để cạnh nằm dưới da |
| Pearlitic, đúc sẵn | 230-290 HBW | 150-220 m/phút | 0,20-0,35 mm/vòng | Tough substrate with a TiAlN or Al2O3 coating; expect flank wear rather than chipping |
| Ướp lạnh hoặc ướp lạnh | 300-380 HBW | 80-150 m/phút | 0,15-0,25 mm/vòng | CBN hoặc gốm sứ; rigidity matters more than speed |
| Vết cắt gián đoạn hoặc da nặng | thay đổi | giảm 25-35% | 0,15-0,25 mm/vòng | Negative rake and a strong edge; never let the tool dwell in the cut |
- Keep the first pass below the cast skin. Lướt qua một bề mặt đã nguội là cách đáng tin cậy nhất để phá vỡ một cạnh.
- Đừng đuổi theo kết thúc chỉ bằng thức ăn. Đối với sắt dẻo, quá trình hoàn thiện cải thiện tốc độ và độ sắc nét của cạnh nhiều hơn so với cấp liệu nhẹ hơn.
- Phay: leo lên cắt ở nơi thiết lập cho phép, giữ nguyên bước tiến trên mỗi răng và loại bỏ các mảnh vụn thay vì cắt lại chúng.
- Kiểm tra độ cứng của lô hàng đến, không chỉ trên mặt hàng đầu tiên. Một lô chạy 30 HBW trên mẫu sẽ đánh bại chương trình đã được chứng minh trên mẫu đó.
Đặt một phạm vi độ cứng trên đơn đặt hàng. Dải 170-230 HBW là một hướng dẫn gia công giống như một hướng dẫn luyện kim và việc đồng ý trước khi đúc sẽ dễ dàng hơn nhiều so với việc tranh luận sau vấn đề về tuổi thọ dụng cụ.
Đúc da, thư giãn và vượt qua đầu tiên
Một hoặc hai mm bên ngoài của vật đúc cát không phải là vật liệu mà vật liệu chèn của bạn được chọn. Lớp đó có thể giữ một vùng lạnh từ khuôn lạnh, cát cháy, oxit và các tạp chất nhỏ. Việc loại bỏ nó bằng một thao tác hoàn thiện nhẹ sẽ làm cho dụng cụ bị cọ xát thay vì cắt và việc chà xát sẽ làm hỏng các cạnh.
Chú ý các điểm cứng gần các bậc thang và các gân mỏng. Chúng có thể cao hơn độ cứng lô đã nêu. Nếu cùng một điểm trên mỗi bộ phận phát ra tiếng kêu và biến màu, trước tiên hãy xử lý nó như một vấn đề về kiểu dáng và làm mát; việc thay đổi cấp độ chèn chỉ khiến lỗi xảy ra ở một số bộ phận sau đó.
- Lập mặt phẳng trên một bề mặt sẽ được gia công hoặc chỉ định một miếng đệm được gia công làm mốc.
- Hỗ trợ trực tiếp dưới mỗi kẹp. Sắt dễ uốn đủ dẻo để lò xo dưới tải trọng kẹp và giữ độ lệch đó cho đến khi các kẹp bung ra.
- Sử dụng giá đỡ ba điểm cộng với giắc cắm có thể điều chỉnh trên các đế và cột dài, đồng thời kiểm tra độ rung trước khi siết chặt bất cứ thứ gì.
- Thô, thả ra, rồi kết thúc. Nếu bộ phận đó di chuyển sau khi gia công thô, thì chuyển động đó nằm trong kế hoạch xử lý chứ không phải trong ghi chú làm lại.
Lỗ khoan, mốc và nhà ở phải đồng tâm
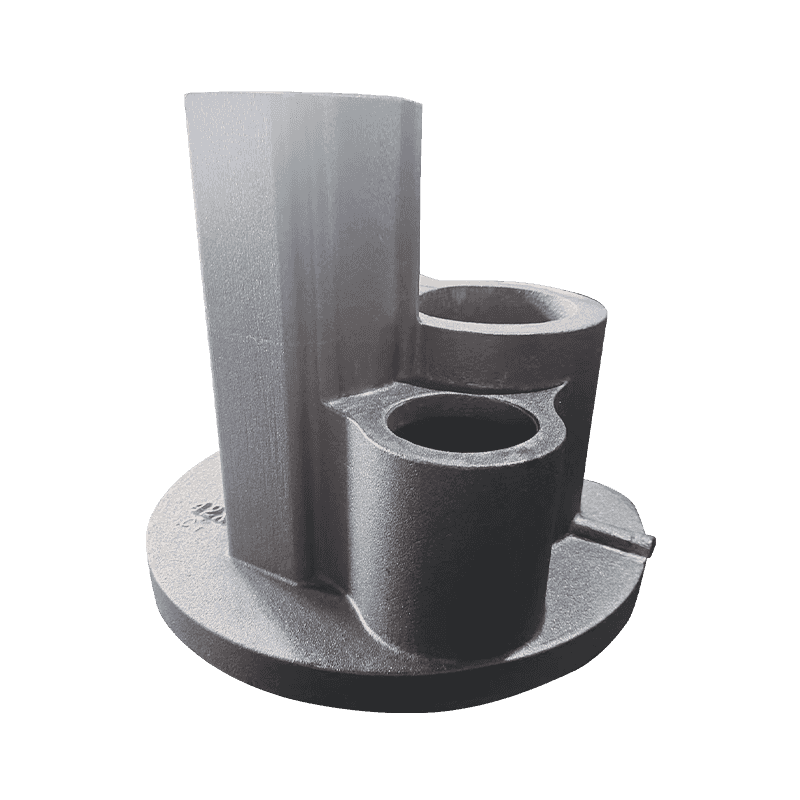
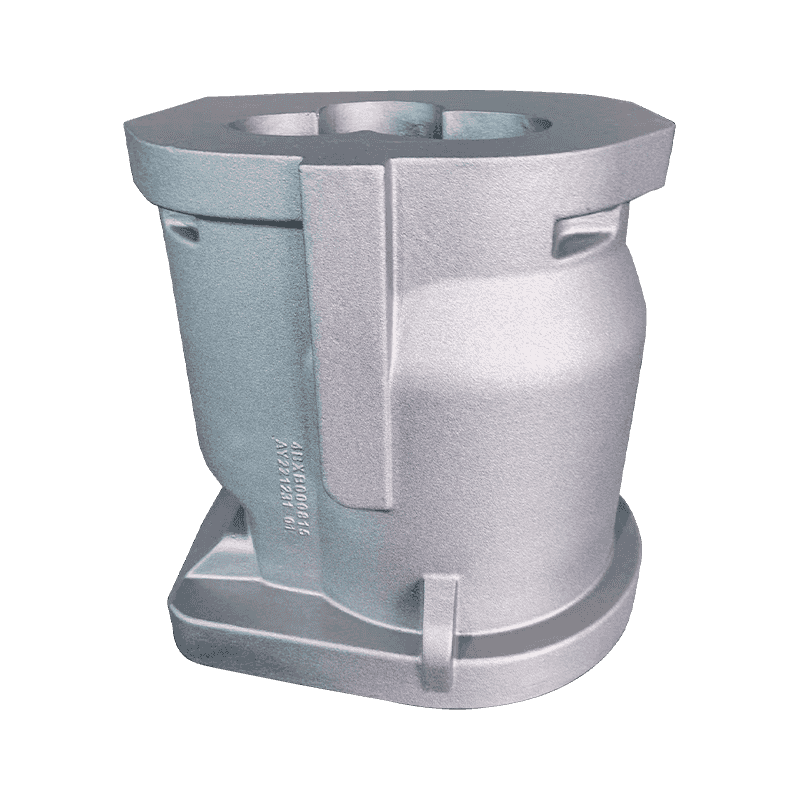
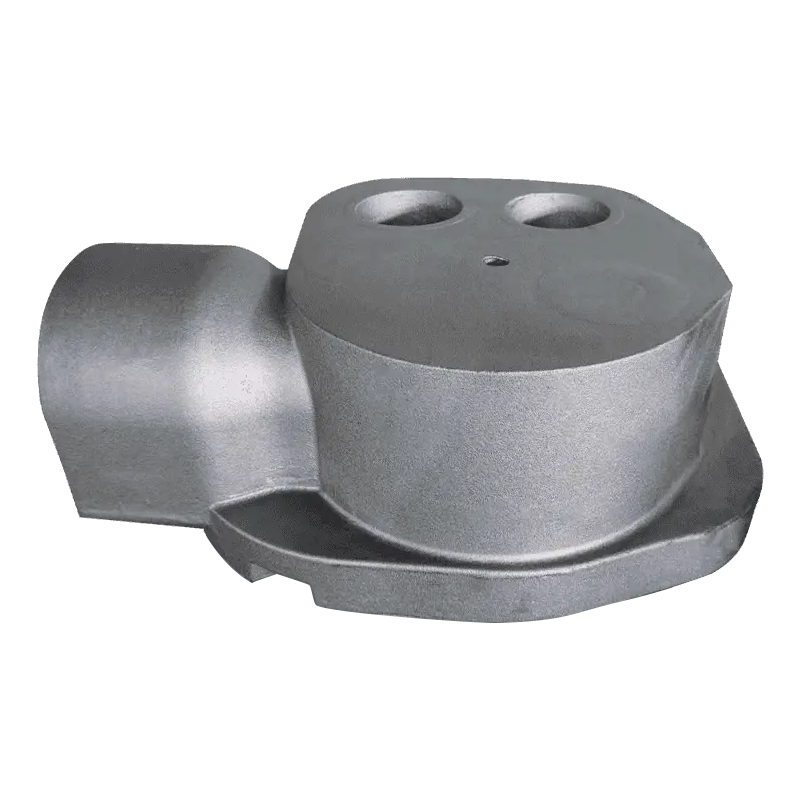
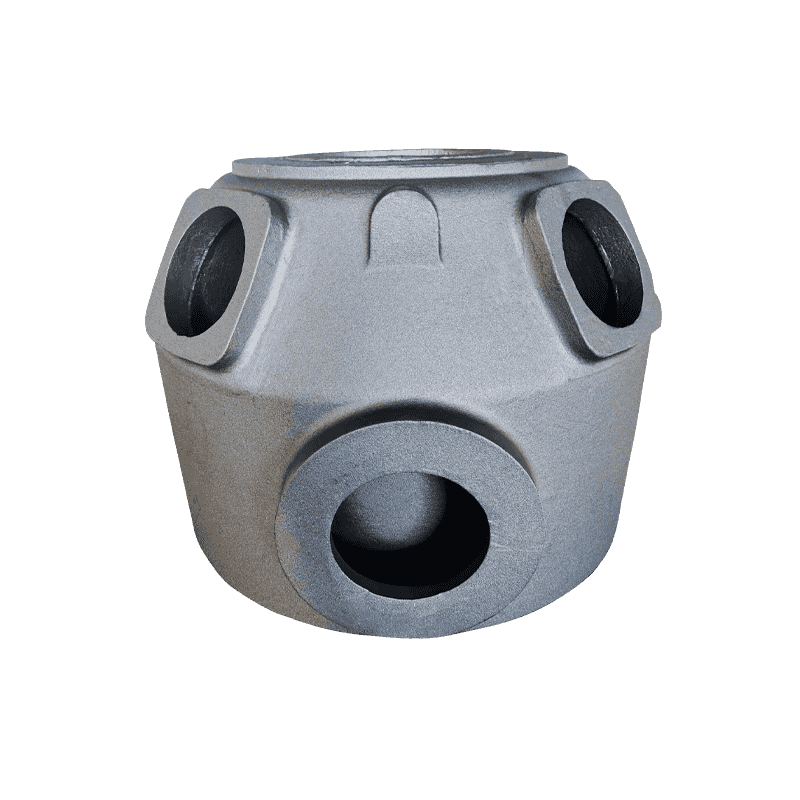
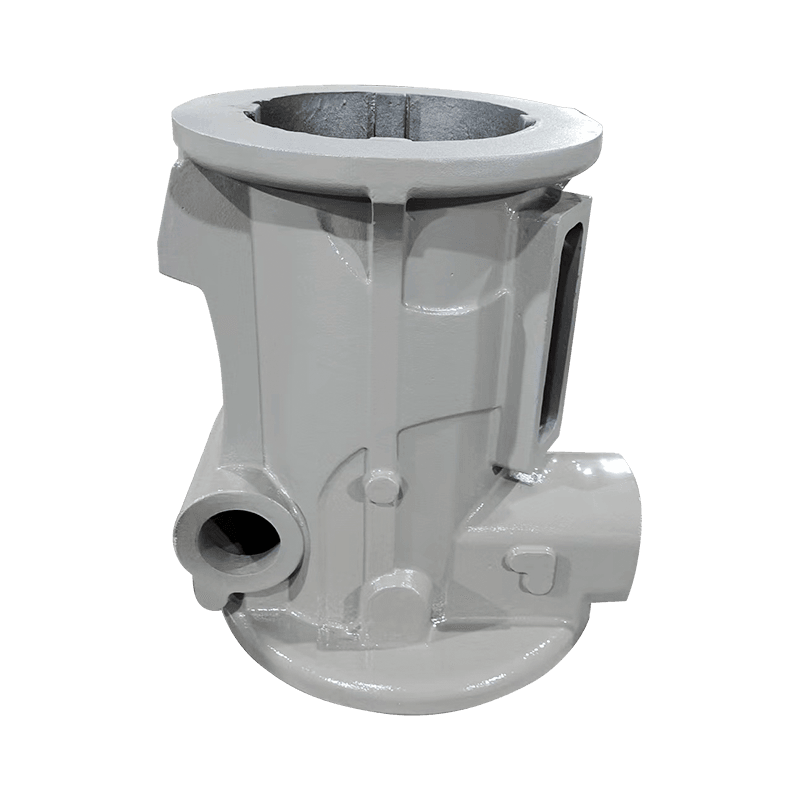
Hầu hết các loại vật đúc bằng gang dẻo được gia công đều có tính hình học chứ không phải thẩm mỹ. Thân máy nén liên kết với nhau bằng mặt lắp, lỗ khoan chính và một số ghế trục. Chỉ ra rằng lỗ khoan trên bề mặt đúc thô và dung sai mà bạn thực sự đang làm việc là của mẫu chứ không phải của máy.
Trình tự diễn ra không mấy hấp dẫn: làm thô các mặt chuẩn, để quá trình đúc ổn định, sau đó hoàn thiện lỗ khoan và gia công mọi chỗ ngồi liên quan từ nó. Độ bền cao hơn của sắt dẻo cho phép các nhà thiết kế làm mỏng các bức tường so với sắt xám, giúp giảm trọng lượng và giảm độ ổn định vì lớp vỏ mỏng sẽ lệch khi kẹp và giãn ra sau khi cắt.
Trợ cấp gia công là nửa còn lại của cuộc trò chuyện đó. Quá ít trợ cấp buộc phải vượt qua sự cọ xát nông; quá nhiều có nghĩa là phải thực hiện thêm thao tác gia công thô và có khả năng mở lỗ xốp cao hơn.
| Kích thước đúc (kích thước tối đa) | Trợ cấp một mặt | Bộ phận điển hình |
|---|---|---|
| Lên đến 150 mm | 2-3mm | Vỏ, vỏ nhỏ, miếng đệm gia công |
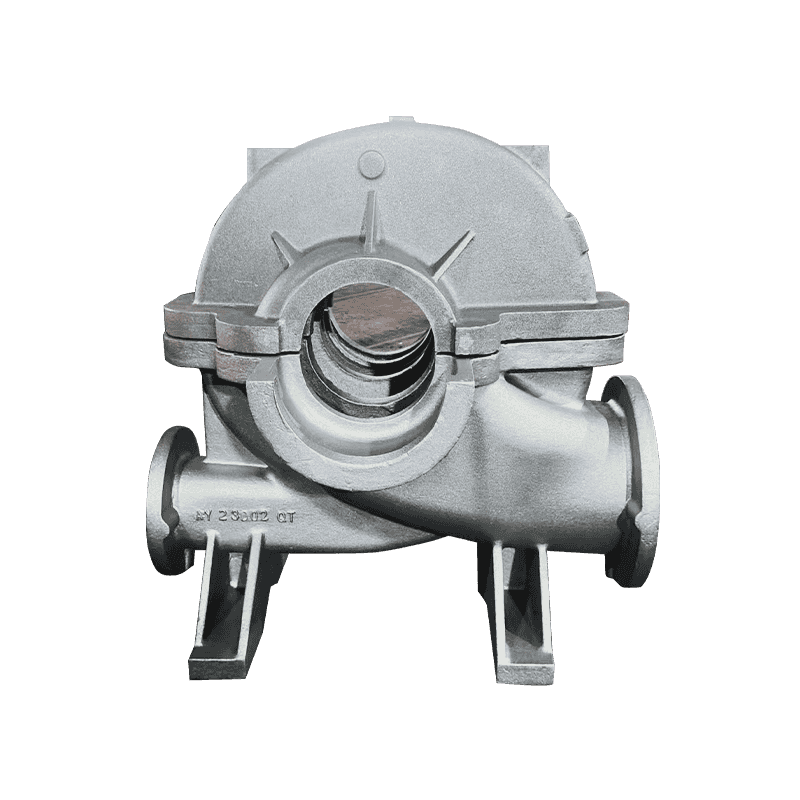
| 150-500mm | 3-5 mm | Thân bơm, vỏ ổ trục, thân van |
| 500-1500 mm | 5-8 mm | Thân máy nén, bệ máy |
| Trên 1500 mm | 8-12mm | Cột và khung lớn |
Khung và Cột: Nơi rung động tạo nên sự hoàn thiện
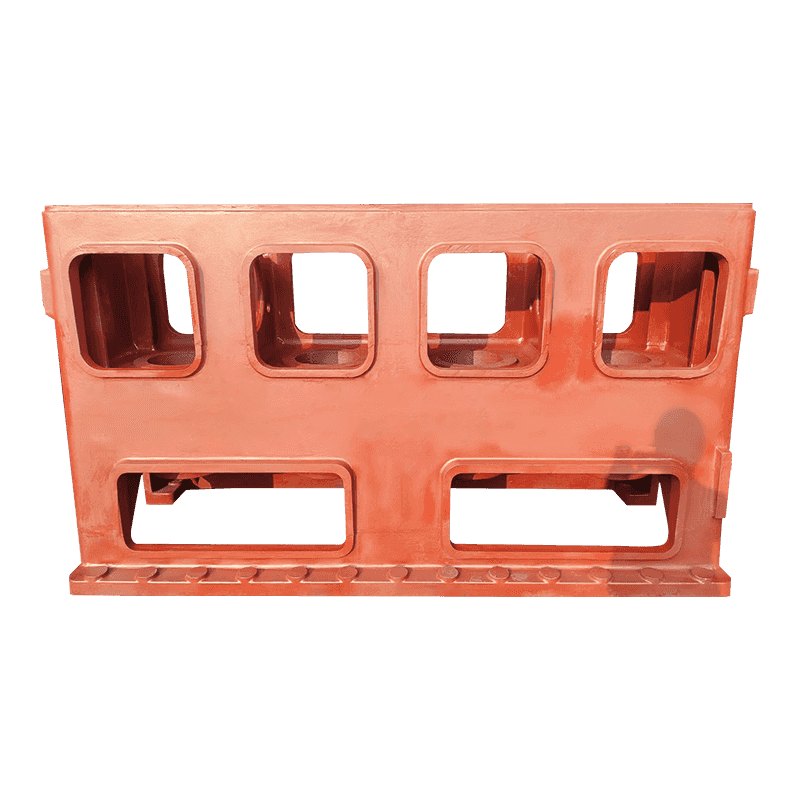
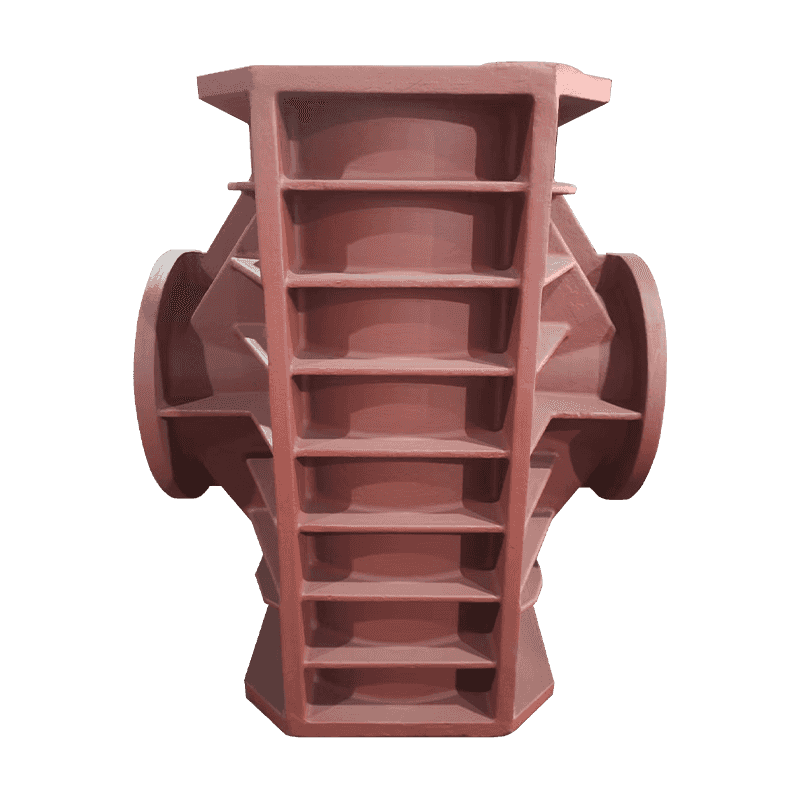
Các nhà chế tạo máy công cụ lựa chọn giữa sắt xám và sắt dẻo vì những lý do xuất hiện trong vết cắt. Than chì vảy trong sắt xám chuyển đổi rung động thành nhiệt một cách hiệu quả, vì vậy giường và cầu trượt phải giữ yên tĩnh thường là sắt xám. Than chì dạng nút loại bỏ một số giảm xóc nhưng mang lại độ bền và độ cứng cao hơn, đó là lý do tại sao các cột và kết cấu chịu tải trọng uốn thường là sắt dẻo.
Đối với người thợ máy, điều đó có nghĩa là vật đúc lớn phải ổn định trước khi có thể chính xác. Cân bằng nhiệt trong xưởng cũng quan trọng như việc kẹp: cột được gia công thô ở trạng thái nguội và hoàn thiện ở trạng thái ấm sẽ di chuyển giữa các hoạt động. Bức tranh rộng hơn về cách chất lượng đúc mang lại độ chính xác gia công đáng đọc trước khi bản vẽ bị đóng băng.
Trong thực tế: trước tiên hãy gia công mặt lắp, chỉ ra các bệ ray từ đó và giữ đường hoàn thiện cho đến khi bộ phận ngừng chuyển động. Với dung sai chặt chẽ, đo vào hai ngày khác nhau.
Thân bơm và van: Độ dày của tường và đường dẫn rò rỉ
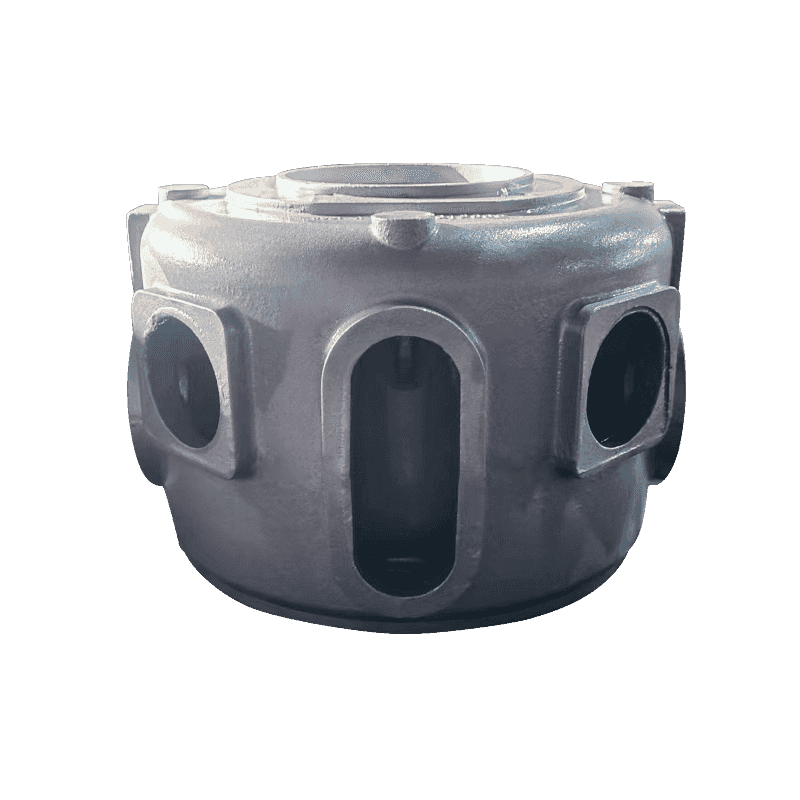
Vỏ bơm và thân van là ranh giới áp suất, do đó, một khiếm khuyết tiềm ẩn sẽ phải trả giá đắt. Lỗ chân lông chôn trong tường là vật đúc; cùng một lỗ do thanh móc lỗ mở ra là một bộ phận bị loại bỏ với số giờ gia công đã được đầu tư vào đó.
Hai thói quen làm giảm nguy cơ đó. Chỉ định kiểm tra không phá hủy trên ranh giới áp suất trước khi gia công thay vì sau gia công, vì chụp X quang hoặc kiểm tra siêu âm trên vật đúc thô có chi phí thấp hơn nhiều so với chi tiết hoàn thiện có mặt bịt kín. Và đưa độ phẳng và độ song song vào bản vẽ cho các bề mặt mặt bích và lỗ bịt kín, vì dung sai kích thước chung hiếm khi kiểm soát được đặc điểm thực sự bị rò rỉ.
Sắt dễ uốn giành được vị trí của mình ở đây bằng cách chịu được búa nước, chu trình nhiệt và các xung áp lực có thể làm nứt vật liệu giòn hơn. Kết quả gia công rất đơn giản: các bề mặt phốt và vòng tròn bu lông phải giữ được hình dạng hình học của chúng sau khi thử thủy lực, không chỉ trên băng thử.
Những gì cần giải quyết trước lần cắt đầu tiên
Gia công đáng tin cậy các vật đúc bằng gang dẻo chủ yếu là thói quen mua hàng hơn là bí mật về dụng cụ. Đặt những điểm này vào thứ tự và phân xưởng sẽ ngừng đoán:
- Cấp độ cộng với phạm vi độ cứng, có ghi rõ vị trí kiểm tra.
- Trợ cấp gia công theo tính năng, không phải một con số chung.
- Định nghĩa mốc và liệu mốc đó được đúc sẵn hay được gia công.
- Tiêu chí chấp nhận về độ xốp trên bề mặt chịu áp và bịt kín.
- Phê duyệt mẫu bao gồm bản đồ độ cứng từ một phần được cắt.
Tiền thưởng: khi độ cứng chênh lệch được kiểm soát và các mốc chuẩn được thỏa thuận, máy luyện gang dẻo ở tốc độ có thể dự đoán được với tuổi thọ dụng cụ có thể dự đoán được. Biến còn lại là biến bạn đã chọn để mở.
Haian Aoyu Machinery Manufacturing sản xuất vật đúc gang dẻo và gang xám cho các nhà chế tạo máy nén, máy bơm, van và máy công cụ, với công suất đúc khoảng 20.000 tấn hàng năm và kinh nghiệm xuất khẩu trên khắp Châu Âu, Nhật Bản và Bắc Mỹ; bạn có thể xem lại phạm vi đúc đầy đủ đằng sau những bộ phận này trước khi bạn đặt bản vẽ lên bàn của nhà cung cấp.