VN
Độ chính xác Đúc sắt dễ uốn : Điều gì quyết định liệu một lô hàng có được xuất xưởng hay không
Vỏ máy nén có thể có chứng chỉ vật liệu hoàn hảo và vẫn bị loại bỏ tại trung tâm gia công. Cấp độ đúng, nốt sần đúng, nhưng phần đúc vẫn sai.
Khoảng cách giữa vật đúc tuân thủ và vật đúc có thể sử dụng được là nơi mà hầu hết các dự án sắt dẻo đều thắng hoặc thua. Báo giá thường có ba con số: loại, trọng lượng và giá mỗi kg. Không ai trong ba người quyết định liệu dự án có hoạt động hay không. Điều quyết định là liệu độ dày thành có giữ nguyên như bản vẽ cho biết hay không, liệu dung sai gia công có nhất quán giữa các bộ phận hay không và liệu thiết lập đồ gá đầu tiên có tạo ra các bộ phận thay vì báo cáo phế liệu hay không.
Vì vậy, câu hỏi hữu ích không phải là xưởng đúc nào rẻ nhất. Đó là xưởng đúc nào có thể đáp ứng ba hoặc bốn tính năng mà quy trình gia công của bạn phụ thuộc vào, với khối lượng bạn thực sự đặt hàng. Mọi thứ dưới đây đều diễn ra từ đó.
Độ chính xác thực sự có ý nghĩa gì đối với sắt dẻo
Độ chính xác is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Kiểm soát luyện kim: độ hạt khoảng 85 phần trăm hoặc cao hơn trên phần bạn quan tâm, số lượng nốt sần ổn định và tỷ lệ ferit trên ngọc trai phù hợp với phạm vi độ cứng trên bản vẽ.
- Kiểm soát kích thước: vị trí có thể lặp lại của các mặt được gia công so với mốc chuẩn đã chọn, không chỉ đơn thuần là dung sai chiều dài tổng thể rộng rãi.
- Độ bền bên trong: không bị co ngót, xốp ở các phần chịu tải, chịu áp lực hoặc bị khoan và taro.
Lớp thứ hai và thứ ba là nơi các trích dẫn phân kỳ. Hai xưởng đúc đều có thể báo giá 500-7 và đều đổ sắt sạch, nhưng vẫn cung cấp các bộ phận hoạt động khác nhau trên dây chuyền gia công, bởi vì một xưởng kiểm soát độ dày vỏ trên một trụ thành mỏng còn xưởng kia coi nó như một biến số có thể tự phân loại.
Bạn không mua sắt theo kg. Bạn đang mua khoảng cách giữa bề mặt đúc và vết cắt đầu tiên mà thợ máy của bạn thực hiện.
Chọn điểm sau khi bạn đo phần
Các thuộc tính đã xuất bản đến từ các thanh kiểm tra tiêu chuẩn, không phải từ phía bạn. Kích thước mặt cắt xác định tốc độ nguội của kim loại và tốc độ làm mát xác định lượng ngọc trai kết thúc trong ma trận. Do đó, cấp độ được chọn từ bảng dữ liệu có thể hoạt động khác đi khi nó được đúc vào trục 60 mm.
| Cấp ISO 1083 | Tương đương với tiêu chuẩn ASTM A536 | Độ bền kéo | 0.2% yield | Độ giãn dài | Typical parts |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Thân bơm, vỏ van, vỏ |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Ghế chịu lực, ghế cánh quạt, trục khuỷu |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Đế máy, cột, giá đỡ tải trọng |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Các phần chèn và hướng dẫn quan trọng về độ mài mòn |
Hai hậu quả theo sau. Nếu một bộ phận nặng yêu cầu 600-3, hãy mong đợi một cuộc trò chuyện về hợp kim hóa hoặc xử lý nhiệt, vì bản thân bộ phận đó hoạt động trái với mục tiêu. Và độ giãn dài là con số mà người mua có xu hướng bỏ qua; nó thường là yếu tố dự đoán cách vật đúc hoạt động khi có lực ép hoặc chu trình nhiệt tác động lên nó.
Cát tráng, cát nhựa, cát xanh: Phù hợp quy trình với tính năng
Lộ trình đúc đặt ra dung sai có thể đạt được, độ hoàn thiện bề mặt và chi phí dụng cụ trước lần đổ đầu tiên. Chọn muộn sẽ tốn kém vì việc chuyển đổi lộ trình thường có nghĩa là những mô hình mới.
- Cát xanh: chi phí mẫu thấp nhất và tính kinh tế tốt cho các bộ phận vừa và lớn với khối lượng ổn định; những bức tường mỏng và lõi bên trong sắc nét cần thêm trợ cấp.
- Cát liên kết nhựa (không nung): nền tảng vững chắc cho các mẻ trung bình, có độ ổn định kích thước tốt hơn cát xanh và dụng cụ linh hoạt.
- Cát tráng (vỏ): sự lựa chọn thông thường cho các bộ phận có thành mỏng, có độ lặp lại cao như xi lanh máy nén, trong đó tính nhất quán của thành quan trọng hơn giá mẫu.
- Xử lý nhiệt: không phải là một quá trình đúc, mà là một phần của cùng một quyết định, vì việc chuẩn hóa hoặc giảm ứng suất sẽ thay đổi cả độ cứng và hành vi kích thước sau khi gia công.
Tuyên bố về dung sai cần có một lớp chứ không phải một tính từ. Một nhà cung cấp nói "chúng tôi giữ một milimet" đang mô tả một tính năng duy nhất. Hỏi mức dung sai nào áp dụng cho tính năng cụ thể mà thiết bị cố định của bạn đặt trên đó.
Vị trí của những vật đúc này bên trong máy đã hoàn thiện
Các bộ phận được xác định dễ dàng nhất theo công việc chúng thực hiện, vì đó là cách mà tiêu chí chấp nhận được viết ngay từ đầu.
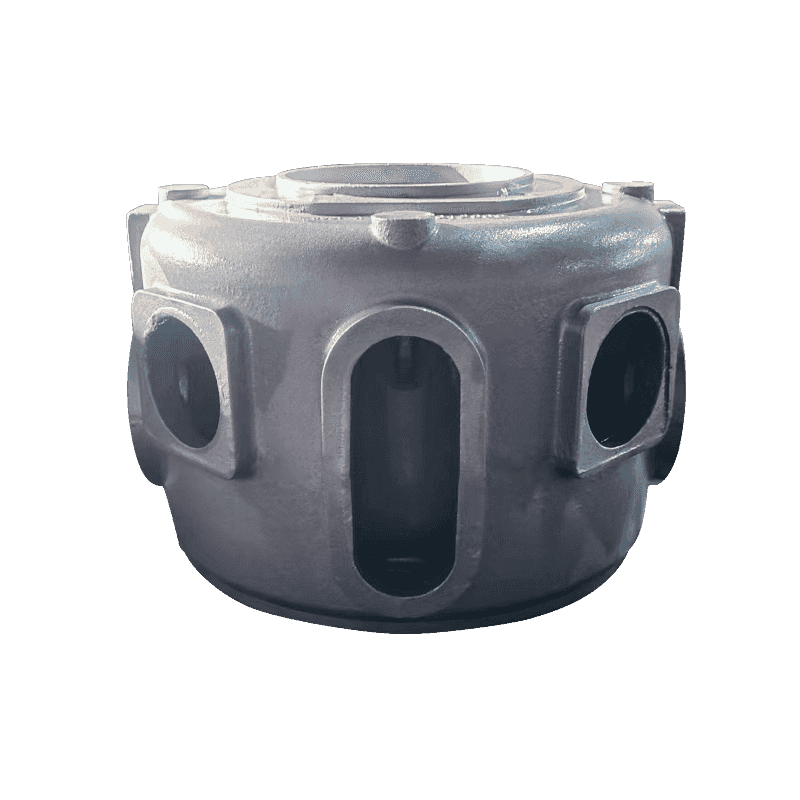
Compressor castings
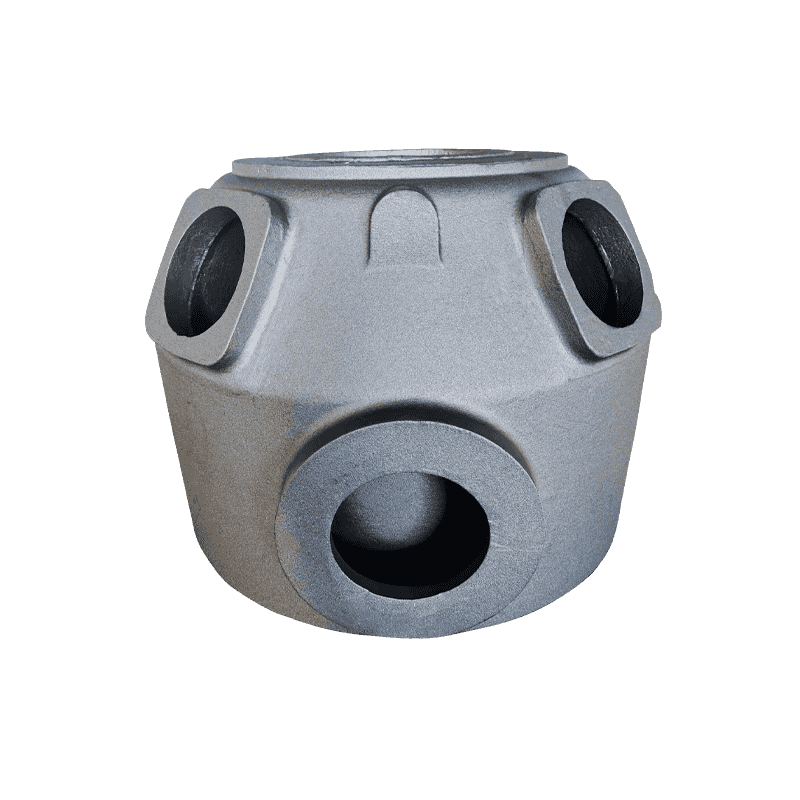
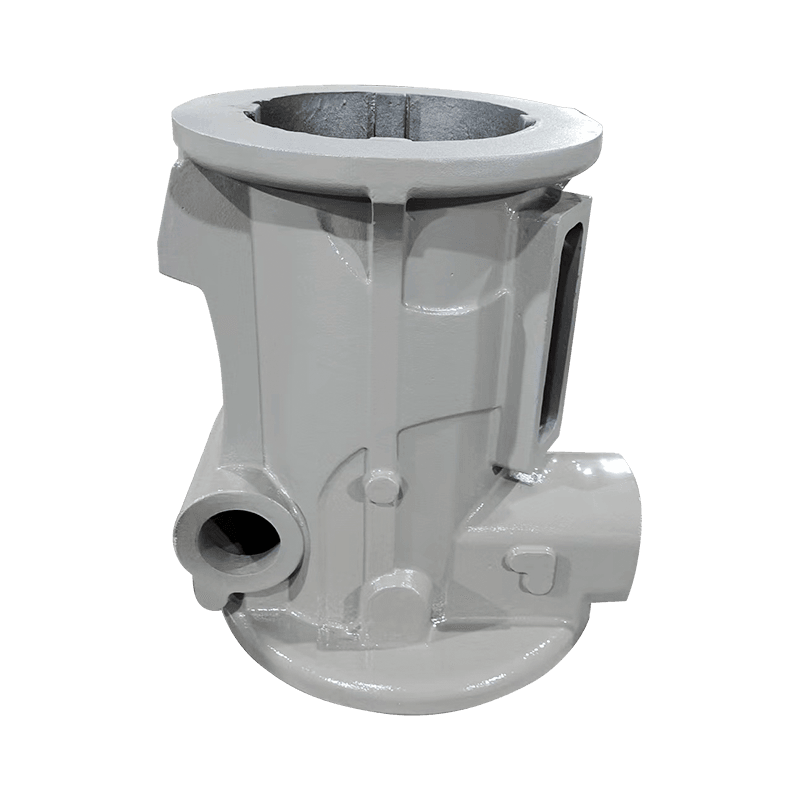
Công việc của máy nén bao gồm việc làm kín, căn chỉnh và quản lý dầu. Mỗi ghế ổ trục, ghế rôto, cacte, xi lanh, ghế xả và thùng dầu đều hỏng hóc khác nhau: ghế quá mềm sẽ bị mòn hình bầu dục, thành xi lanh bị trôi sẽ mất lực nén, cacte bị biến dạng sẽ không giữ được tải trước ổ trục. Bạn thế nào? cân bằng sức mạnh và khả năng chống mài mòn trong ổ trục là một ví dụ điển hình về quyết định phải được đưa ra ở giai đoạn đúc chứ không phải sau khi gia công.
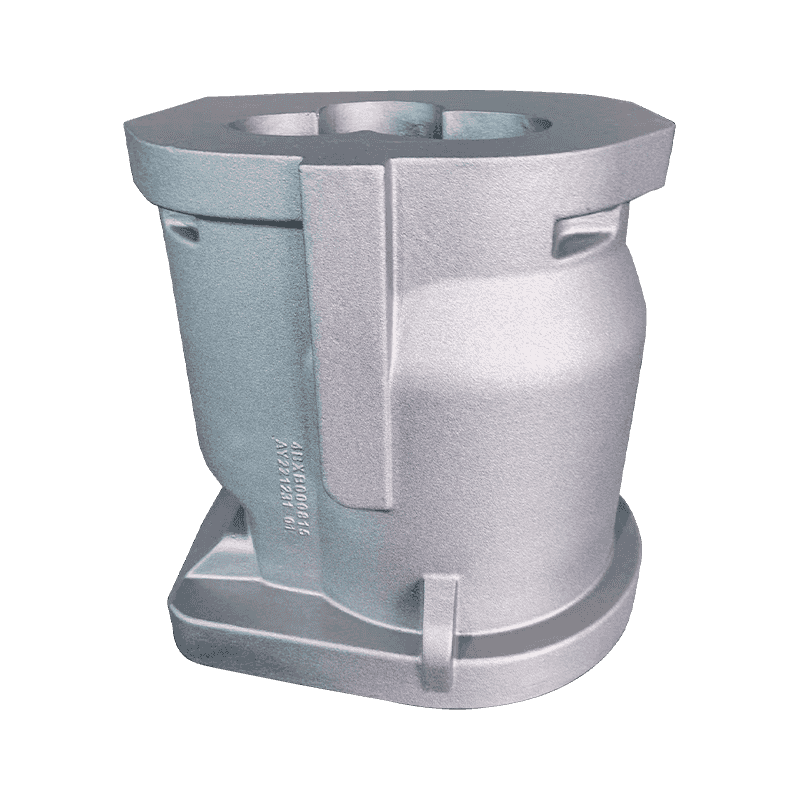
Pump and valve castings
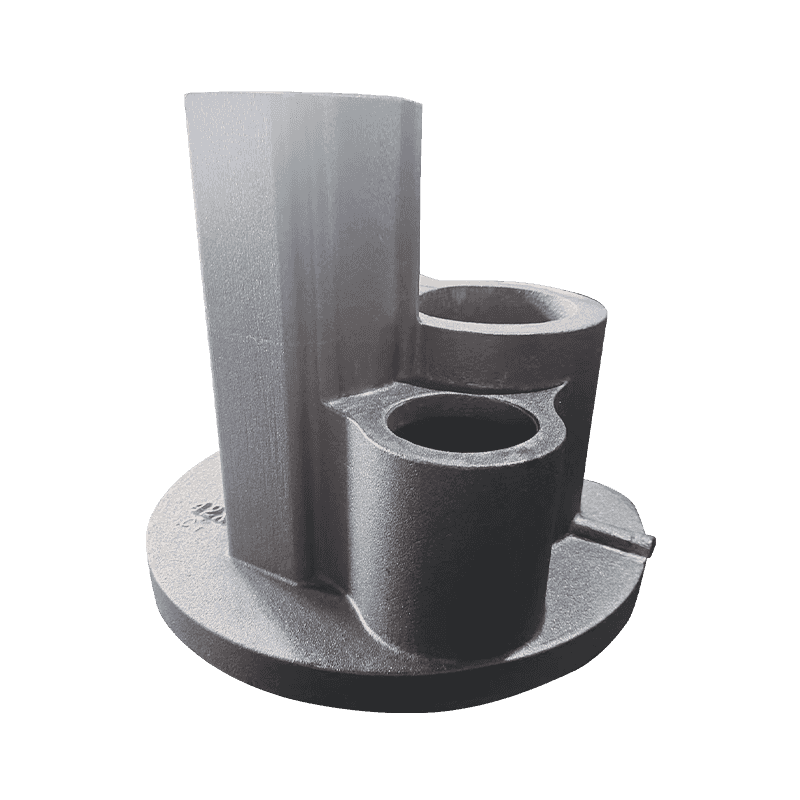
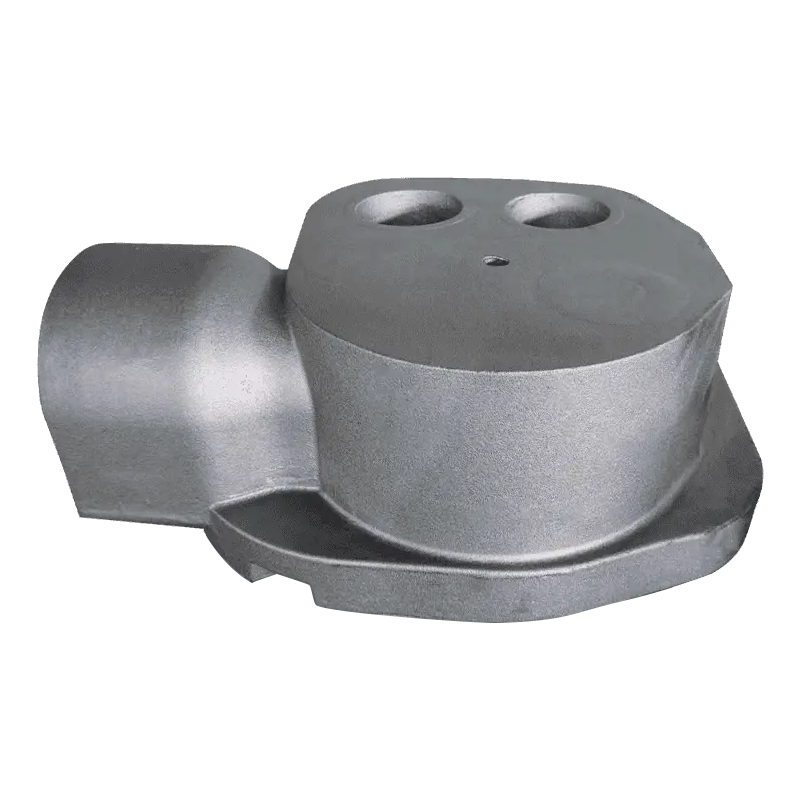
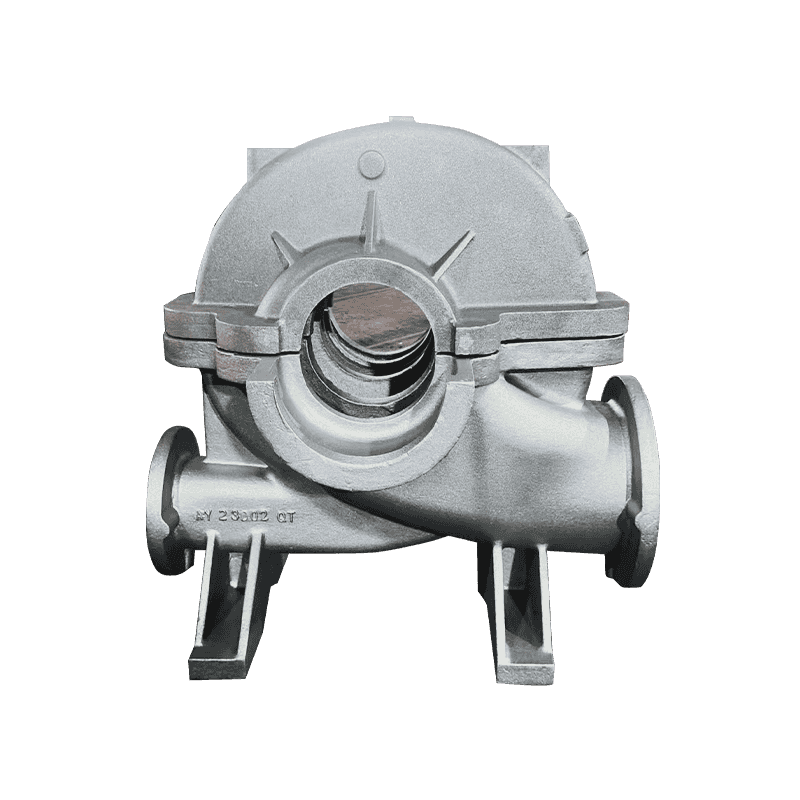
Bơm hướng trục, thân bơm, vỏ bơm đôi, thân van bơm piston và đĩa bơm thường kín áp hoặc dòng chảy tới hạn. Ở đây, thử nghiệm chấp nhận thường là thử nghiệm rò rỉ cộng với kiểm tra độ dày của tường, có nghĩa là việc kiểm soát độ xốp quan trọng hơn độ bền kéo.
Machine tool castings
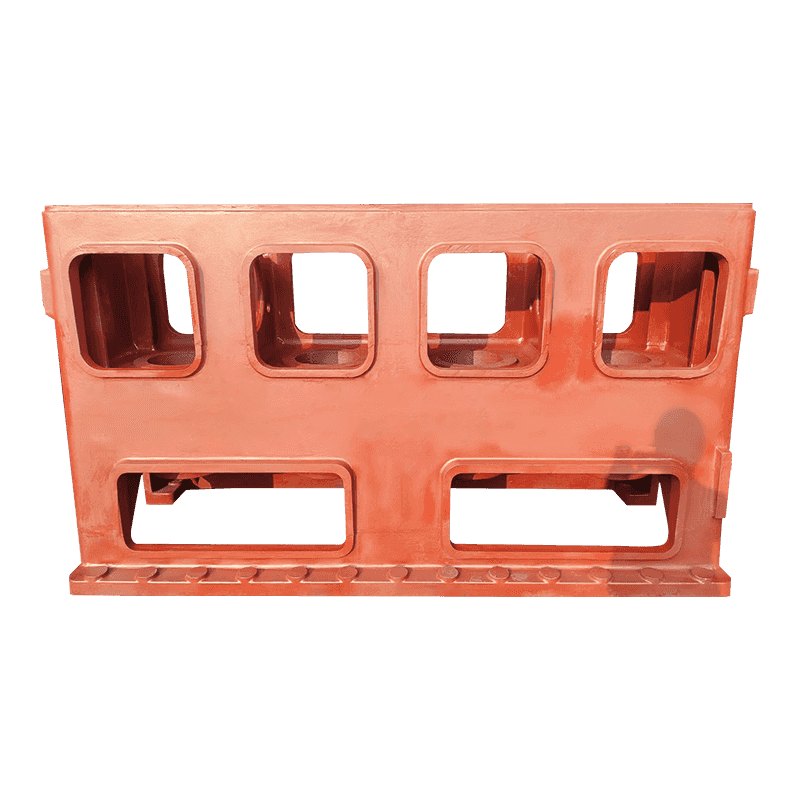
Đế và cột là trường hợp ngược lại: các bộ phận nặng, yên tĩnh có giá trị thực sự là độ cứng và độ ổn định kích thước qua nhiều năm sử dụng. Giảm ứng suất và tính đồng nhất của mặt cắt quan trọng hơn dung sai tuyến tính chặt chẽ.
Những điều cần xác minh trước khi bạn phê duyệt mẫu
Mẫu bài viết đầu tiên chứng minh những gì một xưởng đúc có thể làm một lần. Sự phê duyệt nên liên quan đến những gì nó có thể làm mọi lúc. Sáu món đồ có trọng lượng lớn nhất:
- Độ sần được đo trên mặt cắt được cắt từ chính bộ phận đó, không chỉ từ thanh thử nghiệm được đúc riêng biệt.
- Một báo cáo thứ nguyên được tham chiếu đến cùng các mốc thời gian mà thiết bị cố định của bạn sử dụng, với lớp dung sai được nêu rõ ràng.
- Độ dày thành ở phần mỏng nhất, được đo trên ít nhất ba phần trong cùng một lần đổ.
- Phạm vi độ cứng trên toàn lô, vì độ chênh lệch rộng hơn khoảng 30 HB thường báo hiệu việc làm mát hoặc xử lý nhiệt không đồng đều.
- Kiểm tra độ chắc chắn ở các phần chịu tải hoặc kín áp bằng kiểm tra siêu âm hoặc bằng cách cắt một phần hy sinh.
- Truy xuất nguồn gốc từ số nhiệt, ngày đổ đến mẻ xử lý nhiệt, do đó, vấn đề được phát hiện sau đó có thể được thu hẹp nhanh chóng.
Nếu sáu mục đó xuất hiện trong báo cáo bài viết đầu tiên mà không được yêu cầu hai lần, bạn có hầu hết những gì bạn cần để đặt hàng lặp lại một cách tự tin.
Chỉ riêng đồ đúc được mua theo giá đã là loại đắt nhất. Đơn giá thấp hơn hai phần trăm hiếm khi tồn tại sau một lần gia công lại, một lô thay thế được vận chuyển bằng đường hàng không hoặc một dây chuyền lắp ráp bị đình trệ.
Điều gì thực sự làm thay đổi giá
Đơn giá là số cuối cùng cần xem xét vì nó được tập hợp từ sáu số khác.
- Khấu hao khuôn mẫu và hộp lõi, trải đều trên quy mô lô.
- Dung sai gia công: thêm 3 mm trên bề mặt lớn là trọng lượng thực, kim loại thực và thời gian cắt thực.
- Con đường luyện kim: hợp kim hóa và xử lý nhiệt cần thiết để đạt được cấp độ trong phần nặng.
- Phạm vi kiểm tra: báo cáo kích thước, kiểm tra siêu âm và các mẫu được chia thành từng phần đều làm tăng thêm chi phí và giảm thiểu rủi ro.
- Tỷ lệ phế liệu trên các bộ phận có thành mỏng, nơi cát phủ có xu hướng thu lại chi phí dụng cụ.
- Xử lý đóng gói và xuất khẩu các bộ phận có thành mỏng và bề mặt gia công hoàn thiện.
Người mua hiểu rõ sáu điều đó có thể thương lượng dựa trên thực tế. Một người mua chỉ so sánh con số trên mỗi kg đang đàm phán với một số cơ quan kiểm soát xưởng đúc.
Độ chính xác ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Sau đó, làm việc theo đúng thứ tự: xác định vị trí trên mốc gia công, quay trở lại quá trình đúc và để quá trình phân loại và đúc diễn ra theo sau. Đơn hàng đó hiếm khi thất bại.